 Niba Çelik
Gazaltı, Elektrot ve TIG Kaynağı: Çelik İmalatta Hangi Yöntem Nerede Kullanılır?
Gazaltı (MIG/MAG), örtülü elektrot, TIG ve tozaltı kaynağının farkı; köşe ve alın kaynağı, nüfuziyet, ön ısıtma, galvanizli parça ve kalite kontrolü.
Güncelleme:
Kısa cevap
Atölyede yapısal çeliğin ana kaynak yöntemi gazaltı (MIG/MAG) kaynağıdır; hızlıdır, temiz dikiş verir ve kapalı ortamda güvenilir çalışır. Sahada ve montajda rüzgâr koruyucu gazı dağıttığı için örtülü elektrot kaynağı öne geçer. Paslanmaz çelik, ince sac ve görünür kalacak dikişlerde TIG kaynağı, uzun ve düz dikişli kiriş imalatında tozaltı kaynağı kullanılır. Yöntemden bağımsız olarak dikişin değeri nüfuziyet, kaynak ağzı hazırlığı ve kontrolle belirlenir; galvanizli parça kaynağı ise ayrı bir dikkat ister. Bu rehber bilgilendirme amaçlıdır; projenizde hangi dikişin hangi yöntemle atılacağı kaynak prosedürü ve uygulama sınıfıyla belirlenir.
Gazaltı kaynağı (MIG/MAG) neden atölyenin ana yöntemi?
Gazaltı kaynağında tel sürekli olarak torçtan beslenir ve ark, bir gaz perdesiyle havadan korunur. Çelikte kullanılan karışım aktif gaz içerdiği için doğru ad MAG'dır; MIG, alüminyum gibi metallerde kullanılan soy gazlı hâlidir, ancak atölye dilinde ikisi de "gazaltı" diye anılır. Yöntemin gücü verimindedir: tel değiştirmek için durulmaz, cüruf temizliği gerekmez, dikiş düzgün ve hızlıdır. Uzun köşe kaynakları, aşık ve çerçeve birleşimleri, korkuluk ve merdiven imalatı, sac ve profil birleşimi gazaltıyla atılır. Sınırı ortamdır: hafif bir hava akımı bile koruyucu gazı dağıtır ve dikişte gözenek oluşur. Bu yüzden gazaltı kapalı ve rüzgârsız alanı sever; sahada ancak perde ve çadır altında güvenilir sonuç verir. Kalın kesitlerde nüfuziyet, doğru akım ayarı ve kaynak ağzı hazırlığına bağlıdır; "kaynak tuttu" görünümü nüfuziyetin kanıtı değildir.
Örtülü elektrot kaynağı sahada neden hâlâ vazgeçilmez?
Örtülü elektrot (çubuk elektrot) kaynağında koruyucu ortamı elektrotun üzerindeki örtü sağlar; ark yanarken örtü gaz ve cüruf üretir, dikiş bunların altında katılaşır. Gaz tüpü ve tel sürücüsü olmadığı için ekipman hafiftir, rüzgârdan çok daha az etkilenir ve hafif paslı ya da tam temizlenememiş yüzeyde gazaltıya göre daha toleranslıdır. Bu özellikler onu montaj kaynağının, tadilatın ve dar alandaki onarımın yöntemi yapar: sahada kolon ankraj plakası, montaj sonrası tamamlanan birleşimler ve ulaşılması güç noktalar çoğunlukla elektrotla kaynaklanır. Bedeli hızdır; her elektrot bitince durulur, cüruf kırılıp temizlenir, katmanlar arası kontrol yapılır. Bazik elektrotlar kaynak öncesi kurutma ister; nemli elektrot dikişe hidrojen sokar ve çatlak riskini artırır. Bu küçük gibi görünen kural, sahada kaynak kalitesini belirleyen ilk şeydir.
TIG kaynağı hangi işte gereklidir?
TIG kaynağında ark, erimeyen bir tungsten elektrot ile parça arasında yanar; ilave metal ayrıca elle sürülür ve koruyucu gaz argondur. Yöntem yavaştır, ama ısı girdisi ve dikiş biçimi üzerinde kaynakçıya tam denetim verir. Paslanmaz çelik korkuluk ve küpeşte, ince sac, gıda ve kimya tesisi ekipmanı, boru birleşimleri ve görünür kalacağı için taşlanmadan bırakılan dikişler TIG ile atılır. İnce sacda gazaltının delip geçeceği yerde TIG ısıyı kontrollü verir; paslanmazda ise renk ve korozyon direncinin korunması için düşük ısı girdisi gerekir; kök tarafı açıkta kalan boru ve tam nüfuziyetli birleşimlerde ayrıca arka taraftan gaz koruması (purge) yapılır. Yapısal çeliğin kalın kesitlerinde TIG tercih edilmez; hız ve dolgu verimi buna uygun değildir. Yöntemin bir de temizlik şartı vardır: yağ, pas ve boya kalıntısı TIG dikişinde doğrudan kusura dönüşür.
Tozaltı kaynağı ne zaman devreye girer?
Tozaltı kaynağında ark, dikiş üzerine dökülen toz hâlindeki bir örtünün altında yanar; ark görünmez, sıçrantı yoktur ve dolgu verimi çok yüksektir. Yöntem çoğunlukla mekanize çalışır: kaynak kafası bir araba ya da portal üzerinde düz bir hat boyunca ilerler. Bu, onu levhadan üretilen yapma kirişlerin (I kesitli kaynaklı kirişler) başlık-gövde birleşimi, uzun kutu kirişler, tank ve silo gövdeleri gibi metrelerce süren düz dikişlerin yöntemi yapar. Derin nüfuziyet ve düzgün görünüm elde edilir. Sınırı geometridir: yalnızca düz ya da hafif eğimli pozisyonda ve tozun dikiş üzerinde durabildiği yerde çalışır; kısa, kırık, dik ya da tavan pozisyonundaki dikişlere uygun değildir.
Köşe kaynağı ile alın kaynağı arasındaki fark ne?
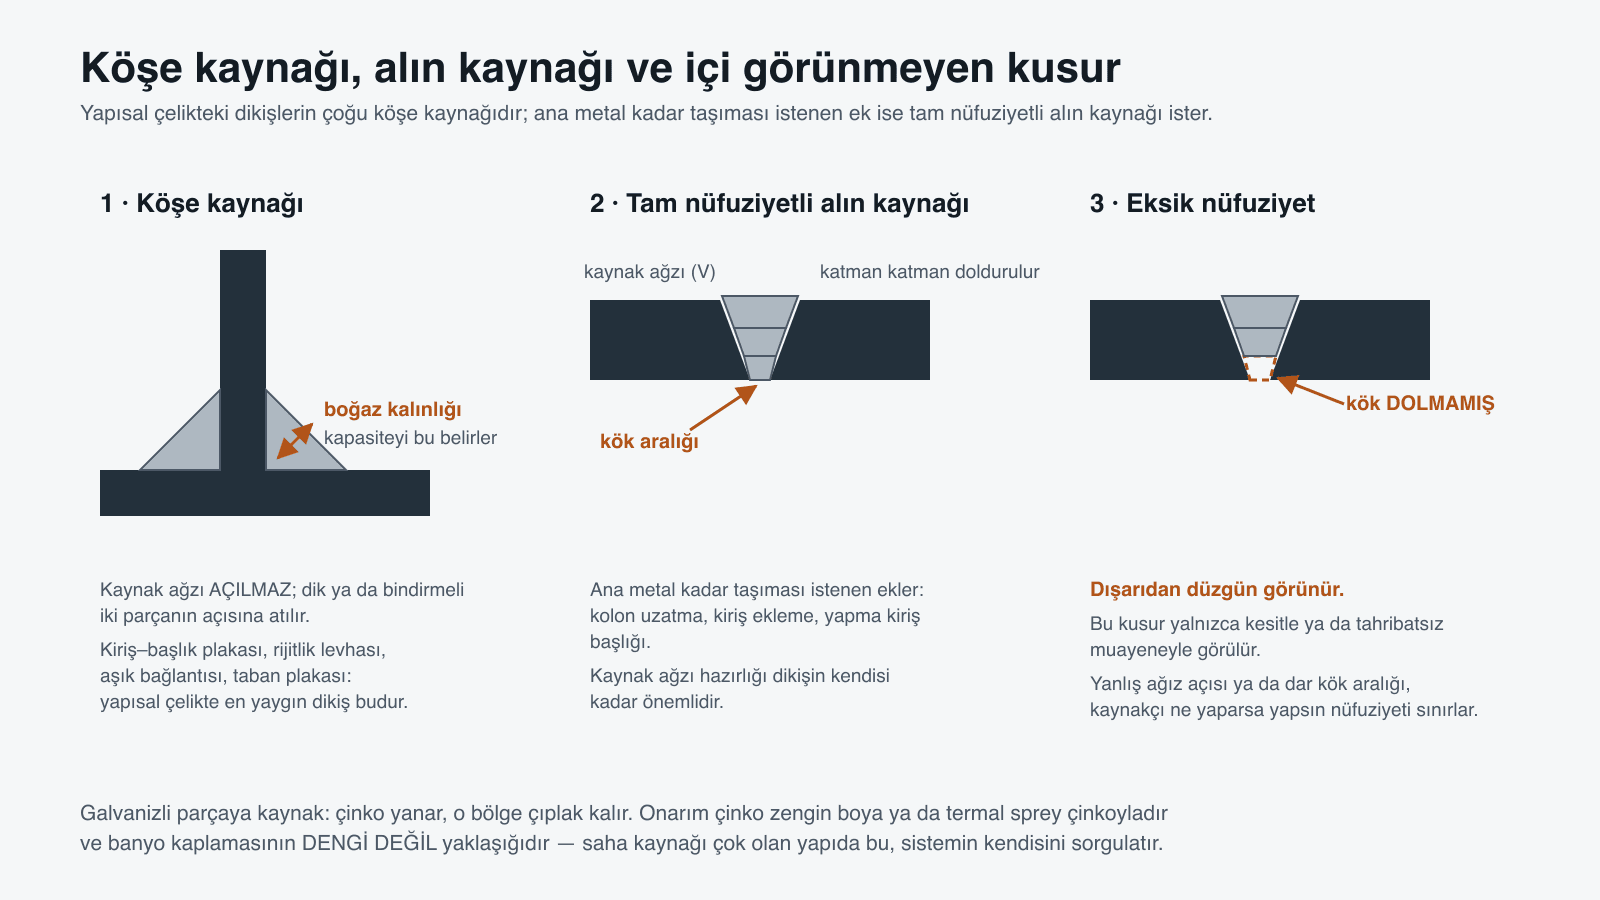
Köşe kaynağı, birbirine dik ya da bindirmeli iki parçanın açısına atılan üçgen kesitli dikiştir; kaynak ağzı açılmaz, kapasitesi dikişin boğaz kalınlığıyla belirlenir. Yapısal çelikteki dikişlerin büyük çoğunluğu köşe kaynağıdır: kiriş-başlık plakası, rijitlik levhası, aşık bağlantısı, taban plakası. Alın kaynağı, aynı düzlemdeki iki parçayı uç uca birleştirir; parça kalınlaştıkça kenara kaynak ağzı (V, X ya da benzeri) açılır, kök aralığı bırakılır ve dikiş katman katman doldurulur. Tam nüfuziyetli alın kaynağı, ana metal kadar taşıması istenen ekler için gereklidir: kolon uzatma, kiriş ekleme, yapma kiriş başlığı. Nüfuziyet, ergiyen metalin ana metalin ne kadar içine işlediğidir; eksik nüfuziyet dışarıdan düzgün görünen ama içi boş bir dikiş demektir ve bu kusur yalnızca kesitle ya da tahribatsız muayeneyle görülür. Kaynak ağzı hazırlığı bu yüzden dikişin kendisi kadar önemlidir: yanlış açı ya da dar kök aralığı kaynakçının ne yaptığından bağımsız olarak nüfuziyeti sınırlar.
Ön ısıtma nedir, ne zaman gerekir?
Kalın kesit, karbon eşdeğeri daha yüksek çelik (S355 ve üstü sınıflarda daha sık gündeme gelir) ve soğuk ortam bir araya geldiğinde dikiş çok hızlı soğur; hızlı soğuma sert ve kırılgan bir yapı oluşturur ve hidrojen kaynaklı çatlak riskini artırır. Ön ısıtma, kaynaktan önce parçanın dikiş bölgesini belirli bir sıcaklığa getirerek soğumayı yavaşlatır. Hangi kalınlıkta, hangi sınıfta ve hangi sıcaklıkta gerektiği kaynak prosedür şartnamesinde tanımlanır; burada rakam yazmıyoruz, çünkü bu değer malzeme, kalınlık, hidrojen sınıfı ve ortam sıcaklığının birlikte belirlediği bir sayıdır. Pratikte ince sac ve hafif profillerde ön ısıtma gerekmez; kalın taban plakaları, ağır HEB birleşimleri ve kış aylarındaki saha kaynaklarında gündeme gelir.
Galvanizli parça kaynaklanır mı?
Kaynaklanır ama istenmez ve sıralaması vardır. Galvaniz kaplaması çinkodur; kaynak ısısında buharlaşır, bu buhar hem kaynakçının sağlığı için zararlıdır hem de dikişe gözenek ve kusur sokar. Ayrıca dikiş bölgesi ve çevresindeki kaplama yanar, o bölge korozyona açık kalır. Doğru sıra bu yüzden şudur: parça atölyede kesilir, kaynaklanır, temizlenir, SONRA sıcak daldırma galvanize gider. Kapalı kesitlerde daldırma öncesi havalandırma ve boşaltma delikleri açılır; bunlar unutulursa banyoda basınç oluşur ve kaplama eksik kalır. Galvanizden sonra kaynak kaçınılmazsa (sahada montaj birleşimi gibi) kaplama dikiş bölgesinden taşlanarak kaldırılır, ortam havalandırılır, kaynak yapılır ve dikiş bölgesi çinko esaslı tamir boyasıyla onarılır. Bu onarım daldırma kaplamanın eşdeğeri değildir, o yüzden tasarımda montaj birleşimlerinin bulonlu olması ve kaynağın atölyede bitmesi hedeflenir. Galvaniz ile boya arasındaki seçim için korozyon önleme rehberine bakabilirsiniz.
Yöntem karşılaştırma tablosu
| Yöntem | Nerede kullanılır | Avantajı | Sınırı |
|---|---|---|---|
| Gazaltı (MIG/MAG) | Atölye; profil, sac, korkuluk, çerçeve | Hızlı, temiz, cürufsuz, sürekli tel | Rüzgâra ve hava akımına duyarlı |
| Örtülü elektrot | Saha, montaj, onarım, dar alan | Taşınabilir, rüzgâra dayanıklı, toleranslı | Yavaş; cüruf temizliği; elektrot kurutma |
| TIG | Paslanmaz, ince sac, görünür dikiş, boru | Yüksek kalite ve denetim, düzgün görünüm | Çok yavaş; temiz yüzey şart; kalın kesite uygun değil |
| Tozaltı | Yapma kiriş, uzun düz dikiş, tank gövdesi | Derin nüfuziyet, yüksek dolgu, sıçrantısız | Yalnızca düz pozisyon; mekanize kurulum ister |
Kaynak kalitesi nasıl kontrol edilir?
Kontrol, dikiş atıldıktan sonra değil, atılmadan önce başlar: kaynak prosedür şartnamesi (WPS) hangi dikişin hangi yöntemle, hangi parametrelerle, hangi ağız hazırlığıyla atılacağını yazar ve kaynakçı bu prosedürün kapsadığı pozisyon ve malzeme için yeterlilik sınavından geçmiş olmalıdır. Kaynakçı yeterliliğini tanımlayan standart TS EN ISO 9606'dır; kaynak işlerinin kalite gereklerini TS EN ISO 3834 çerçeveler; çelik yapının imalatı ve hangi dikişin ne oranda muayene edileceği TS EN 1090 kapsamındaki uygulama sınıfına bağlıdır. Sahadaki ilk ve en yaygın kontrol görsel muayenedir: dikiş boyutu, yanma oluğu, taşma, gözenek, çatlak ve krater göz ve mastarla kontrol edilir. Gerektiğinde tahribatsız muayene (NDT) yapılır: penetrant (PT) yüzeye açık çatlakları, manyetik parçacık (MT) manyetik çelikte yüzey ve yüzeye yakın kusurları, ultrasonik (UT) kalın alın kaynaklarının içindeki nüfuziyet ve birleşme eksikliklerini gösterir. Hangi dikişin hangi oranda NDT'ye gireceği proje şartnamesinde ve uygulama sınıfında yazar; her dikişin ultrasonik muayeneden geçmesi gerekmez, taşıyıcı alın kaynaklarının görsel kontrolle bırakılması da doğru değildir. Bu muayenelerin bağımsız bir kuruluşça yapılıp yapılmayacağı da proje sahibinin talebiyle belirlenir ve teklifte ayrı bir kalem olarak konuşulur.
Teklif isterken ne söylemeli?
İşin türü (yapısal çerçeve, korkuluk, ekipman, tank), malzeme (yapısal çelik sınıfı, paslanmaz ise 304/316 tercihi), kalınlıklar ve görünür kalacak dikişler, kaynağın atölyede mi sahada mı biteceği, yüzey işlemi (galvaniz ise kaynak sırası buna göre planlanır), projede tanımlı bir uygulama sınıfı ya da muayene oranı olup olmadığı ve tahribatsız muayene raporu istenip istenmediği. Bu bilgiler yöntemi, ağız hazırlığını, ön ısıtma ihtiyacını ve kontrol kapsamını belirler; teklif de o kurguya göre çıkar. Sahada kaynak isteniyorsa elektrik, rüzgâr ve erişim koşullarını da baştan söyleyin.
Hizmetler
İlgili hizmetler
Çelik Konstrüksiyon
Projeye göre kesilen, kaynaklanan ve sahada monte edilen taşıyıcı çelik işleri.

Endüstriyel İmalat
Tesisler ve müteahhitler için projeye göre üretilen çelik ekipman ve sac işleri.

Ferforje ve Korkuluk
Bahçe kapısından pencere korkuluğuna, ölçüye göre imal edilen ve yerinde monte edilen ferforje işleri.
Çelik Ev
Atölyede üretilen çelik iskelet üzerine kurulan, hızlı monte edilen konutlar.