 Niba Çelik
Arıtma Tankı İmalatı
Evsel ve endüstriyel arıtma tesisleri için çelik tank ve havuz imalatı.
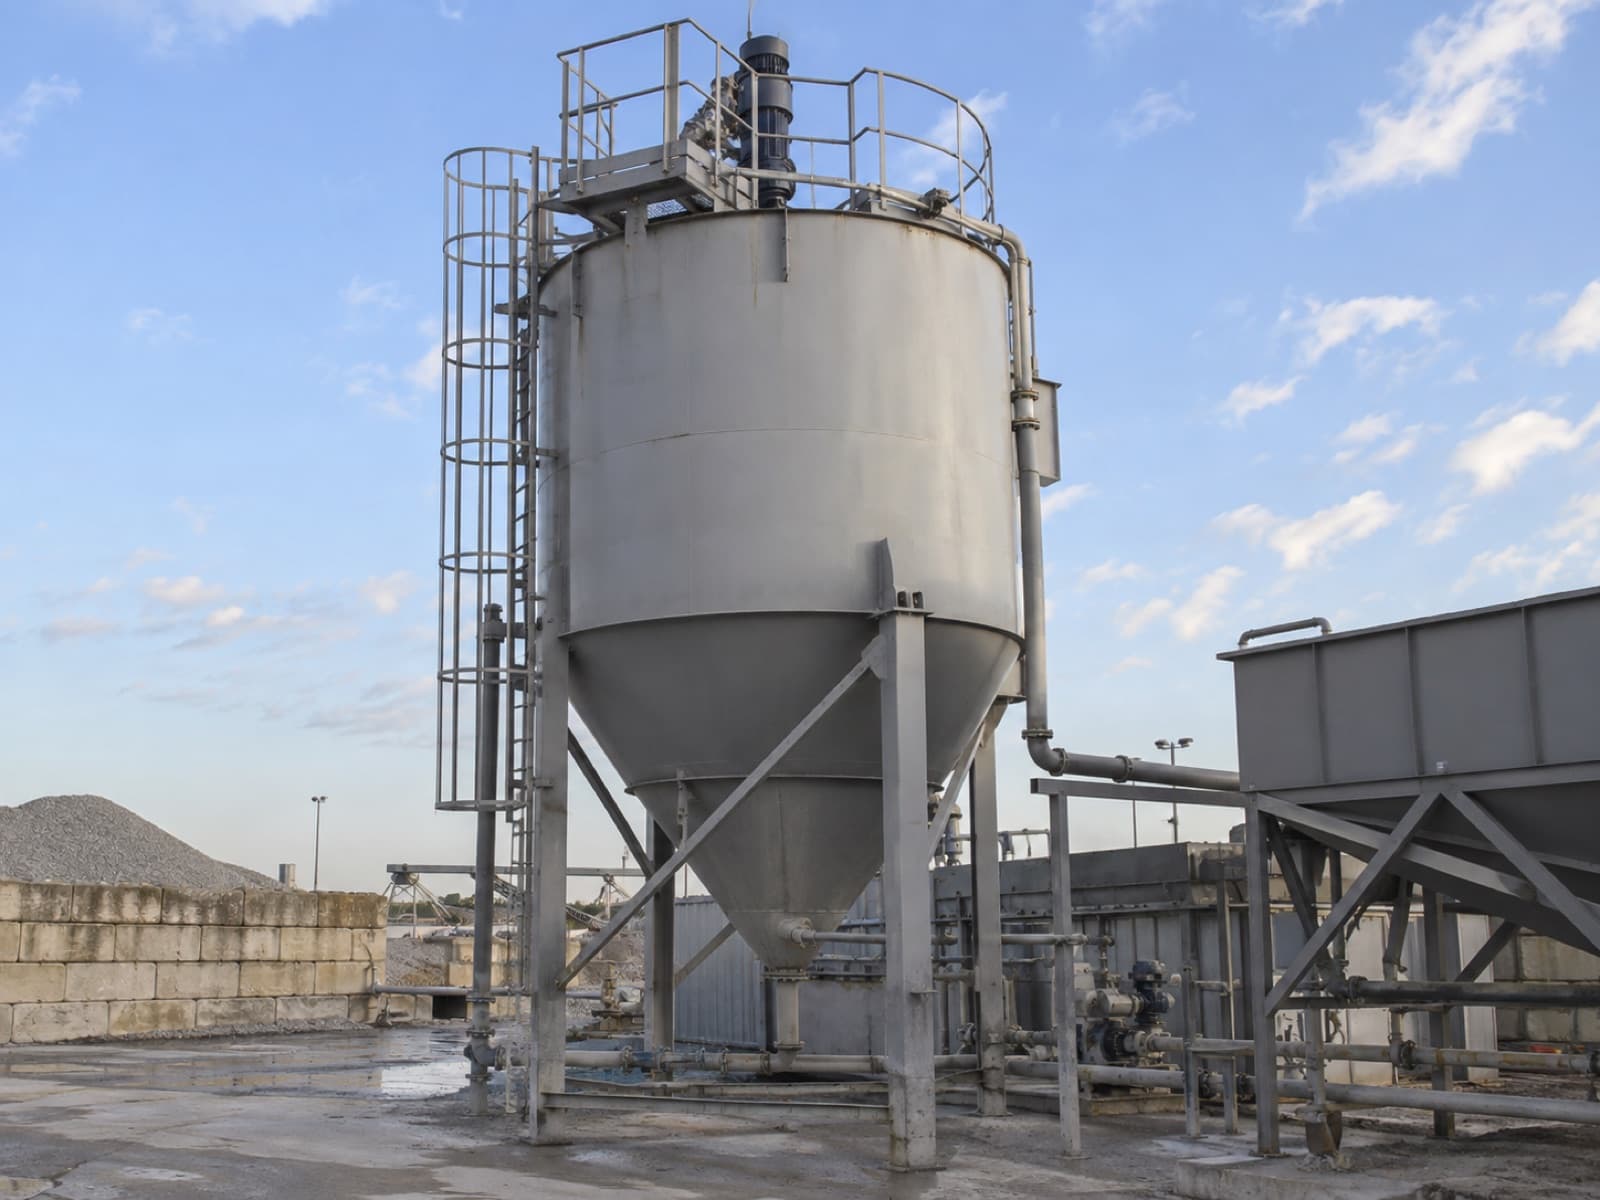
Kullanım alanları
Çelik arıtma tankları, betonarme havuz yapmanın zaman ya da yer açısından uygun olmadığı, ünitenin taşınabilir ya da fabrikada monte edilmiş gelmesi istenen durumlarda tercih edilir. Tipik alıcılar arıtma sistemi kuran proses firmaları, tesis işletmecileri ve altyapı müteahhitleridir.
- Paket evsel arıtma üniteleri: dengeleme, havalandırma, çöktürme, çamur ve klorlama bölmeleri tek gövdede ya da modüler tanklarda.
- Endüstriyel atık su ön arıtma: yağ tutucu, nötralizasyon, kimyasal koagülasyon-flokülasyon ve çözünmüş hava flotasyonu (DAF) tankları.
- Proses ve kimyasal hazırlama tankları: asit, baz ve polielektrolit çözelti tankları, karıştırıcı bağlantılı gövdeler.
- Çamur yoğunlaştırma ve depolama: konik ya da eğimli tabanlı çamur tankları, susuzlaştırma öncesi tampon hacimler.
- Su depolama ve dengeleme: temiz su, geri kazanım suyu ve yangın suyu rezerv tankları.
Bu sayfa arıtma sisteminin tasarımını değil, o tasarımın çelik gövdeye dönüştürülmesini anlatır. Bölme geometrisi, nozul listesi ve akış şeması proses mühendisinden gelir; biz bunu sızdırmaz, taşınabilir ve bakımı yapılabilir bir tank hâline getiririz.
Avantajlar ve sınırlar
Çelik tankın betonarme havuza göre avantajı, kontrollü atölye koşullarında üretilip sahaya büyük ölçüde hazır gitmesidir. Şantiyede kalıp, donatı ve kür beklemesi yoktur; nozullar, merdiven ve platform atölyede kaynaklanır; sızdırmazlık sahaya çıkmadan test edilir. Gerektiğinde tank sökülüp başka bir noktaya taşınabilir.
Madalyonun öteki yüzü de var. Çok büyük hacimlerde gabari nedeniyle tank parçalı gider ve saha kaynağı devreye girer; bu noktadan sonra betonarme havuz ya da yerinde cıvatalı panel tank ekonomik olarak öne geçebilir. Karbon çelik gövde, iç kaplama zarar gördüğünde korozyona açıktır; kaplamanın düzenli kontrolü işletmenin sorumluluğuna girer. Sürekli yüksek klorür ya da düşük pH içeren akışkanlarda karbon çelik ve kaplama yerine paslanmaz çelik ya da plastik esaslı tank daha doğru çözümdür.
Mühendislik yaklaşımı
Atmosferik bir arıtma tankında gövdeyi boyutlandıran birinci girdi hidrostatik basınçtır: sıvı yüksekliği ve akışkan yoğunluğu, sacın en alt sırasında en yüksek gerilmeyi doğurur. Bu yüzden sac kalınlığı ve yatay-düşey takviye profillerinin aralığı yükseklikle birlikte kademelenir. Dikdörtgen tanklarda düz duvarlar eğilmeye çalışır ve takviye ihtiyacı silindirik tanka göre belirgin biçimde fazladır; silindirik gövde aynı hacmi daha az takviyeyle taşır, ama yerleşim ve bölmeleme dikdörtgende kolaydır.
Tasarımı etkileyen diğer girdiler:
- Akışkan özelliği: pH, klorür, sıcaklık, katı madde oranı ve çözücü içeriği; malzeme ve iç kaplama seçimini doğrudan belirler.
- Ekipman yükleri: karıştırıcı, blower ve pompa gövdeleri tank duvarına ya da platforma yerel yük getirir; bağlantı noktaları ayrıca takviyelenir.
- Bölme duvarları: komşu bölmelerden biri boşaltıldığında ara duvar tek yönlü basınca çalışır; bu işletme senaryosu hesaba katılır.
- Taşıma ve kaldırma: tank boşken kamyondan vinçle indirilir; kaldırma mapaları ve alt şasi bu geçici yüke göre tasarlanır.
- Oturma zemini: tank tam yüzey mi, ayaklar üzerinde mi, beton kaide üzerinde mi duracak? Taban sacının takviyesi buna göre değişir.
Çelik taşıyıcı elemanların hesabı Eurocode 3 (EN 1993) esaslarına, kaynaklı imalat ise TS EN 1090 uygulama sınıfı mantığına göre ele alınır; hangi uygulama sınıfının isteneceği projede belirtilir.
Proje aşamaları
- Girdi toplama: proses akış şeması ya da yerleşim çizimi, hacim, bölme sayısı, nozul listesi (çap, tip, yön, kot), akışkan bilgisi ve saha koşulları.
- İmalat resmi ve onay: sac açınımları, takviye planı, nozul yerleşimi ve kaplama şartnamesi çizilir; üretim yalnızca onaylı resimden okunur.
- Kesim ve şekillendirme: sac plazma ya da lazer kesimle hazırlanır, silindirik gövdeler silindir makinesinde kıvrılır, konik tabanlar segmentli açılır.
- Kaynaklı montaj: gövde, taban, bölme duvarları ve takviyeler puntalanır, ölçü kontrolünden sonra tam dikiş kaynak yapılır; nozul ve flanşlar kotuna göre yerleşir.
- Sızdırmazlık testi: tank su ile doldurulup dikişler gözle ve bekletmeli olarak kontrol edilir; kapalı gövdelerde düşük basınçlı hava-sabun testi uygulanabilir. Proje istiyorsa dış muayene kuruluşu ile tahribatsız muayene eklenir.
- Yüzey hazırlığı ve kaplama: kumlama, astar ve kaplama sistemi; içte proses uyumlu, dışta atmosferik koruma.
- Sevkiyat ve saha: tank kamyon ya da lowbed ile Türkiye geneline sevk edilir; parçalı gidenlerde saha kaynağı ve kaplama tamiri planlanır. Montaj, devreye alma desteği ve teslimat koşulları teklifte belirlenir.
Malzeme ve yüzey işlemi
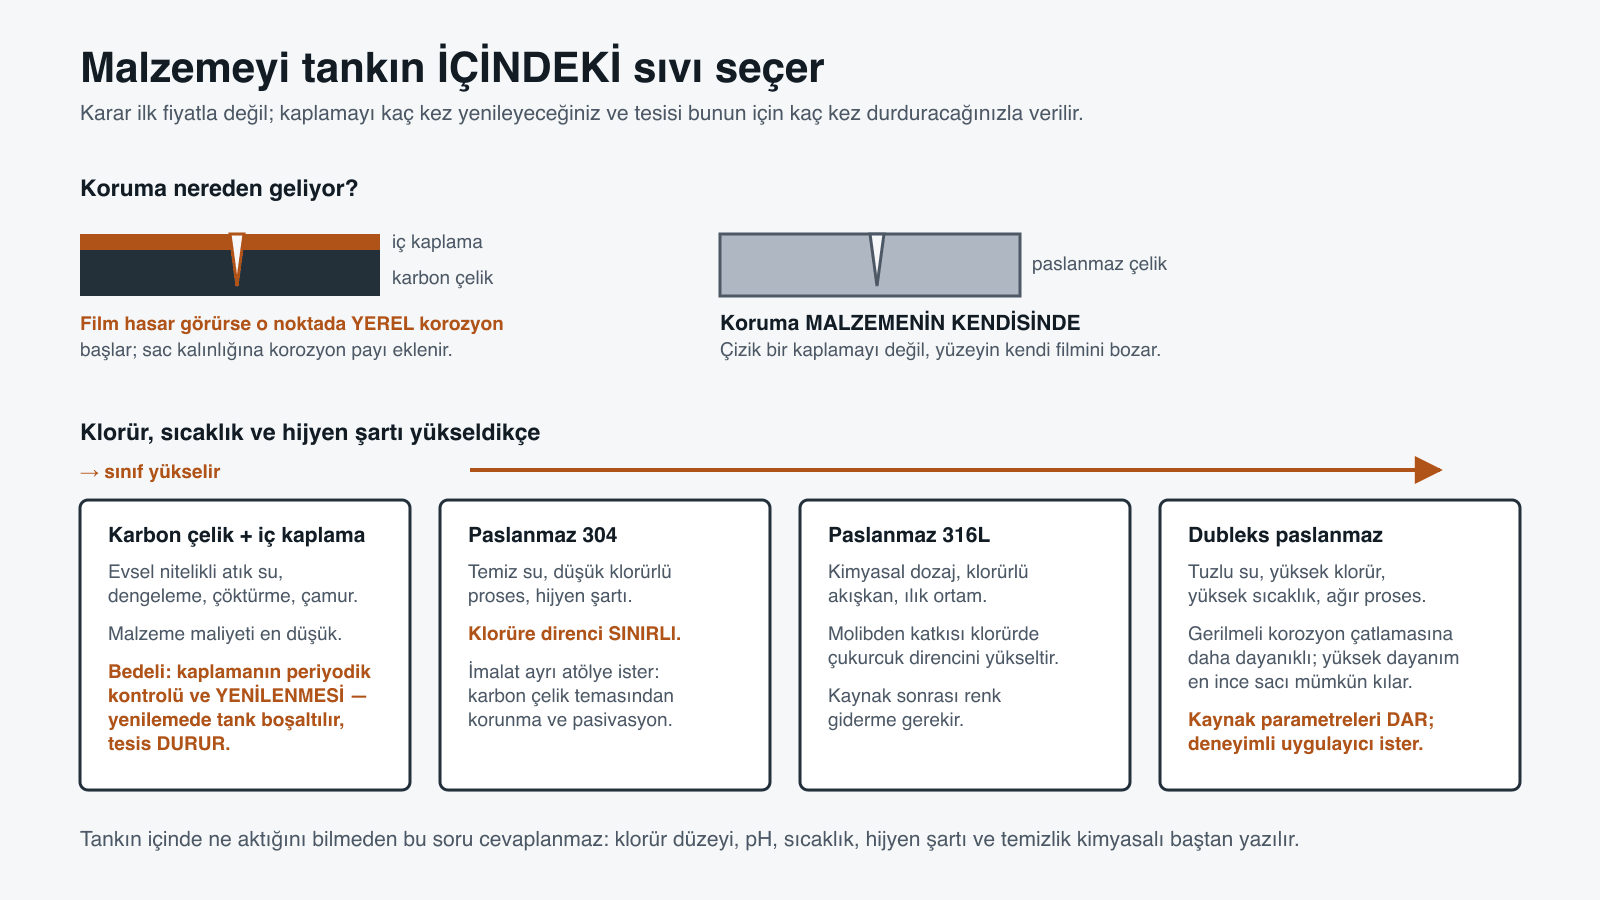
Gövde sacı için genel yapı çeliği S235JR ya da S355JR (TS EN 10025) kullanılır; S355 aynı yükte daha ince sac ya da daha geniş takviye aralığı demektir. Paslanmaz çelik gerektiğinde 304, klorürlü ortamlarda 316L seçilir. İki yaklaşımın karşılaştırması:
| Ölçüt | Karbon çelik ve iç kaplama | Paslanmaz çelik (304 / 316L) |
|---|---|---|
| Malzeme maliyeti | Düşük | Yüksek |
| Korozyon direnci | Kaplamaya bağlı; kaplama hasarında yerel korozyon | Malzemenin kendisinden; klorürde 316L gerekir |
| Kaynak ve imalat | Standart yöntemler | Ayrı atölye disiplini, karbon çelikle temas engellenir, pasivasyon |
| Bakım | Kaplamanın periyodik kontrolü ve yenilenmesi | Düşük; yüzey temizliği yeterli |
| Uygun olduğu yer | Evsel atık su, dengeleme, çöktürme, çamur | Kimyasal dozaj, asidik ya da klorürlü akışkan, hijyen gereken proses |
| Ağırlık | Aynı hacimde genellikle daha ağır | Korozyon payı gerekmediği için daha ince sac mümkün |
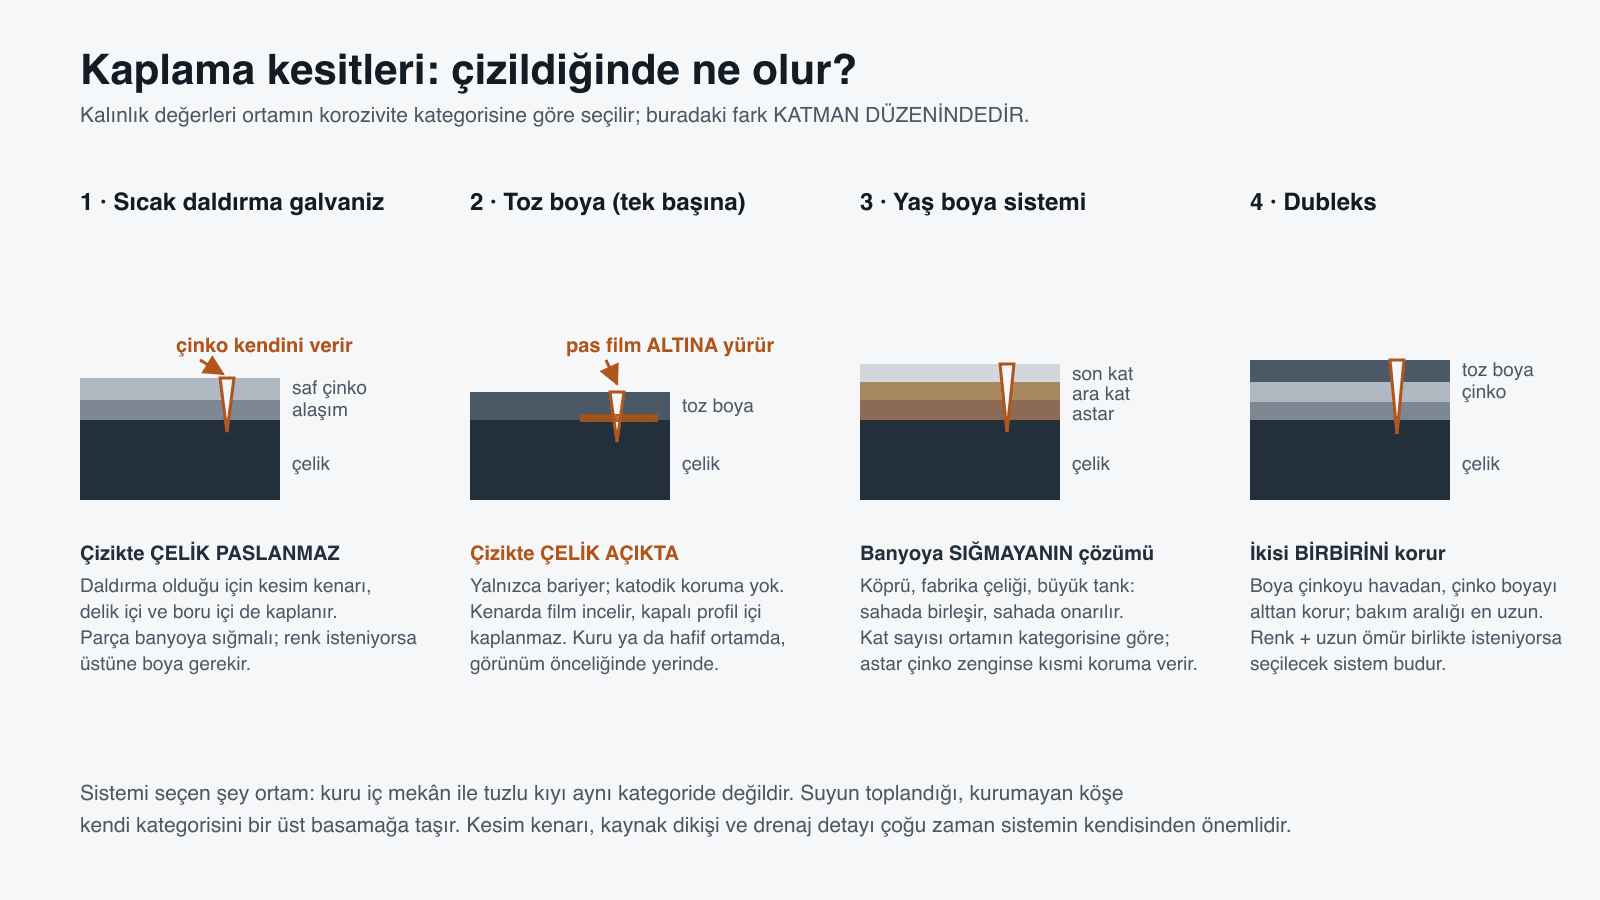
Dış yüzeyde kumlama sonrası çinko fosfat esaslı ya da epoksi astar ve poliüretan son kat tipik sistemdir; kıyı ya da kimyasal atmosferde EN ISO 12944 korozivite kategorisine göre daha ağır bir sistem seçilir. İç yüzeyde solvent içermeyen kalın film epoksi, atık su ve çamur bölmelerinde yaygın çözümdür; temiz su tanklarında içme suyu ile temasa uygun kaplama şartı aranır. Kaplama kalınlığı ve kat sayısı boya üreticisinin teknik föyüne göre uygulanır, ıslak ve kuru film ölçümüyle raporlanır.
Standartlar ve yönetmelik
Kaynaklı çelik imalatta TS EN 1090, malzemede TS EN 10025 ve paslanmazda ilgili EN malzeme standartları esas alınır. Arıtma tesisinin kendisi Su Kirliliği Kontrolü Yönetmeliği ve bağlı teknik usuller tebliğine tabidir; tankın hangi hacme ve bekletme süresine göre boyutlanacağı bu çerçevede proses tasarımcısı tarafından belirlenir. Bu bölüm bilgilendirme amaçlıdır; projeye özgü gereklilikler ilgili yönetmelik maddelerine ve onaylı projeye göre belirlenir.
Fiyatı etkileyen faktörler
- Hacim, geometri (silindirik ya da dikdörtgen) ve bölme sayısı
- Malzeme sınıfı: S235, S355 ya da paslanmaz 304 / 316L
- Sac kalınlığı ve takviye yoğunluğu (sıvı yüksekliğiyle artar)
- Nozul, flanş, adam giriş kapağı, merdiven, platform ve korkuluk sayısı
- İç kaplama sistemi ve kalınlığı; dış boya sistemi
- Test ve muayene kapsamı (su testi, tahribatsız muayene, üçüncü taraf)
- Nakliye mesafesi, gabari ve parçalı sevkiyat gerekliliği
- Saha kaynağı, montaj ve devreye alma desteğinin kapsamda olup olmaması
Teklif için proses akış şeması ya da tank yerleşim çizimi, hacim ve bölme bilgisi, nozul listesi, akışkan tanımı ve teslim adresini göndermeniz yeterlidir; eksik bilgiyi biz sorarız.
Rehber
İlgili yazılar
Arıtma Tankında Karbon Çelik mi Paslanmaz mı?
Arıtma tankı için kaplamalı karbon çelik, 304, 316L ve dubleks paslanmaz seçimi: sıvı kimyası, pH, klorür, sıcaklık ve bakım açısından karşılaştırma.
Çelikte Korozyon Önleme: Galvaniz mi Boya mı, Dubleks mi?
Sıcak daldırma galvaniz, toz boya, yaş boya ve dubleks kaplamanın karşılaştırması; EN ISO 12944 korozivite kategorileri, kesim kenarı ve kaynak onarımı, bakım.
Sık sorulan sorular
Karbon çelik mi paslanmaz mı?
Karbon çelik uygun iç kaplamayla evsel atık su, dengeleme ve çöktürme bölmeleri için ekonomik çözümdür; asidik, klorürlü ya da hijyen gereken proseslerde paslanmaz 304 ya da 316L seçilir. Karar proses mühendisinin akışkan ve sıcaklık bilgisine göre verilir.
Tank atölyede mi sahada mı üretilir?
Karayolu gabarisine sığan tanklar atölyede tamamlanır, test edilir ve kaplanmış olarak sevk edilir. Sığmayanlar parçalı gider; saha kaynağı, kaynak sonrası kaplama tamiri ve sahada su testi ayrıca planlanır.
Sızdırmazlık nasıl kontrol ediliyor?
Atmosferik tanklar su ile doldurulup bekletilir, dikişler gözle ve seviye takibiyle kontrol edilir. Kapalı gövdelerde düşük basınçlı hava ve sabun köpüğü testi uygulanabilir; proje istiyorsa dış muayene kuruluşu ile tahribatsız muayene eklenir.
İç kaplama ne kadar dayanır?
Akışkanın kimyasına, sıcaklığına ve mekanik aşınmaya bağlıdır; tek bir süre vermek doğru olmaz. Kaplamanın periyodik kontrolü ve yerel tamiri işletmenin bakım planına girer; kaplama seçimi boya üreticisinin kimyasal dayanım tablosuna göre yapılır.
Nozul ve karıştırıcı bağlantılarını kim belirliyor?
Nozul listesi (çap, tip, yön, kot) ve ekipman bağlantıları proses tasarımcısından gelir. Biz bunları imalat resmine işler, bağlantı noktalarındaki yerel takviyeyi tasarlar ve onayınızdan sonra üretiriz.
Endüstriyel İmalat
İlgili hizmetler
Bentonit Tank İmalatı
Zemin şantiyelerinde bentonit çamurunu depolayan ve dinlendiren taşınabilir çelik tanklar.
Beton Kalıbı İmalatı
Prefabrik üreticileri ve müteahhitler için tekrar kullanımlı çelik kalıplar.
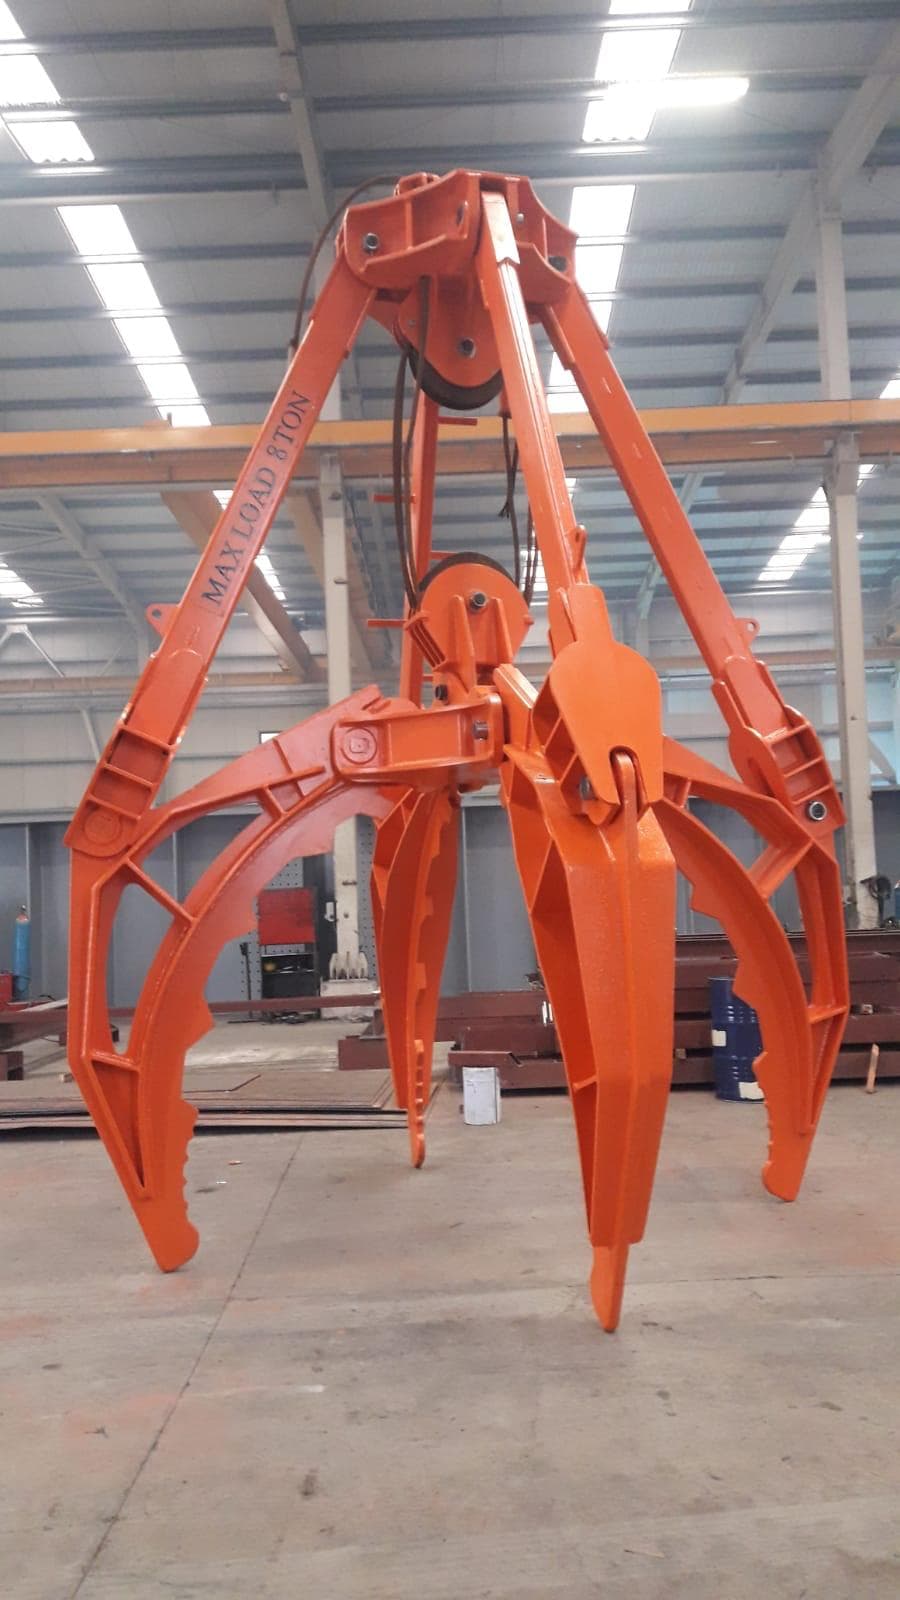
Polip Kepçe
Hurda, cüruf ve dökme malzeme elleçlemek için çok çeneli kepçeler.
Ses ve Gürültü Bariyeri
Yol ve tesis gürültüsünü azaltan panel ve direk sistemleri.