 Niba Çelik
Polip Kepçe
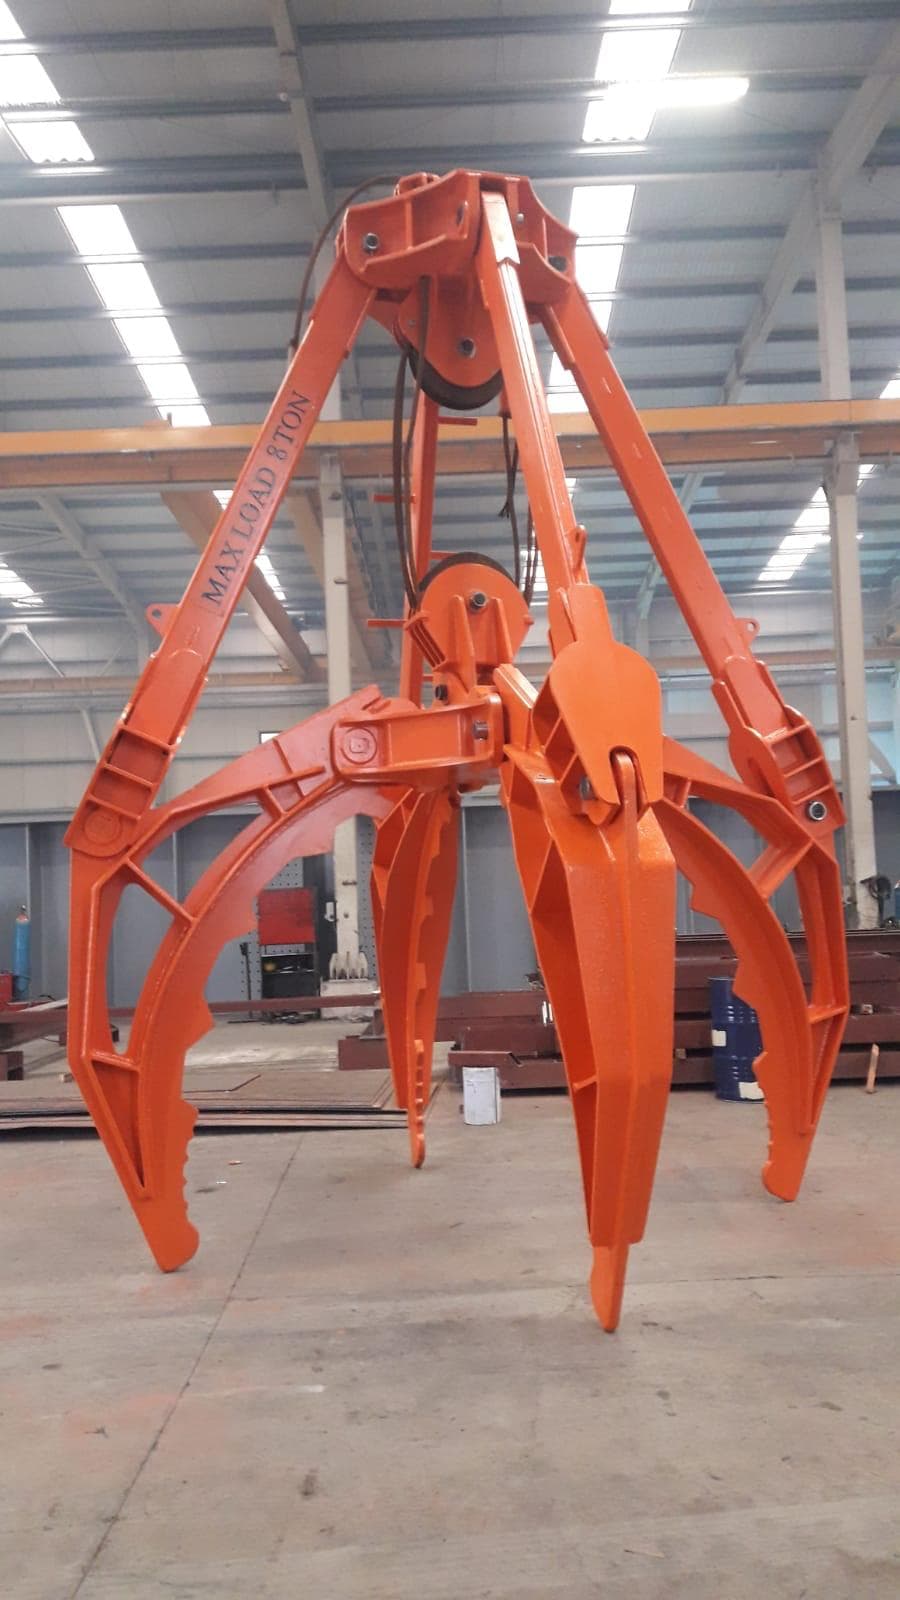
Hurda, cüruf ve dökme malzeme elleçlemek için çok çeneli kepçeler.
Kullanım alanları
Polip kepçe, çok çeneli yapısıyla düzensiz biçimli ya da dökme malzemeyi kavrayıp taşıyan bir elleçleme ekipmanıdır; halatlı tip bir kaldırma aksesuarı, hidrolik tip ise makineye bağlanan değiştirilebilir teçhizat olarak değerlendirilir. Kullanıcılar hurda ve geri dönüşüm tesisleri, çelikhaneler ve dökümhaneler, liman ve tersaneler, atık yönetimi tesisleri ile maden ve agrega sahalarıdır.
- Hurda sahaları ve çelikhane şarj alanı: karışık hurdanın yığından alınıp konteyner ya da şarj sepetine yüklenmesi.
- Cüruf ve dökümhane atığı: sıcak ve aşındırıcı malzemede aşınma sacı ağır kepçeler.
- Liman ve gemi tahliyesi: kömür, klinker, hurda ve dökme maden ambardan rıhtıma.
- Atık ve biyokütle tesisleri: hafif, hacimli ve homojen olmayan malzemede kapalı ya da yarı kapalı çene.
- Ağaç ve odun elleçleme: uzun parça için az çeneli, geniş açılan varyantlar.
Malzeme türü kepçenin biçimini belirler: hurda için açık uçlu ve sivri çene, dökme malzeme için birbirine kapanan yarı kapalı çene, kum ve cüruf için kapalı çene ve aşınma astarı.
Avantajlar ve sınırlar
Polip kepçenin klasik iki çeneli kepçeye göre avantajı, düzensiz yığında birden fazla noktadan kavramasıdır; çeneler malzemeye ayrı ayrı oturur ve yük merkezde toplanır. Hidrolik tipte çenelerin bağımsız hareketi, dar alanda ve karışık hurdada kontrollü kavrama sağlar. Halatlı tipte kepçe üzerinde hidrolik devre olmadığı için sıcak ve tozlu ortamda arıza noktası azdır.
Her kepçenin bir de karşı tarafı var. Kepçenin kendi ağırlığı vincin kapasitesinden düşer; ağır aşınma astarlı bir kepçe her çevrimde daha az yük taşır. Toz hâlindeki ince malzemede çene aralıklarından kaçak olur; bu iş için kapalı çeneli kepçe ya da klasik iki çeneli kepçe daha doğrudur. Hidrolik kepçe makinenin hidrolik çıkışına, halatlı kepçe iki tamburlu vince bağımlıdır; makine uygun değilse kepçe tipi değil makine değişir. Sıcak cüruf uygulamasında boya ve hidrolik hortum sıcaklığa göre seçilir; standart donanımla çalıştırılmaz.
Mühendislik yaklaşımı
Boyutlandırma makineden başlar. Vincin ya da ekskavatörün çalışma erişimindeki kaldırma kapasitesinden kepçenin boş ağırlığı düşülür; kalan yük, malzemenin yığın yoğunluğuna bölünerek hacim belirlenir. Aynı hacimde hurda kepçesi ile cüruf kepçesinin ağırlığı farklıdır, çünkü aşınma astarı ve çene kalınlığı malzemeye göre değişir.
Tasarımı belirleyen girdiler:
- Çene sayısı ve açılma çapı: hafif ve hacimli malzemede az çeneli geniş açılma, ağır ve küçük parçalı malzemede çok çeneli dar açılma; kapalı çap depolama ve konteyner ağzına sığmayı belirler.
- Kapama kuvveti: hidrolik tipte silindir çapı ve çalışma basıncı, halatlı tipte makara oranı ve halat çekişi; sıkışan hurdayı kavramak için gereken kuvvet malzemeye göre seçilir.
- Çevrim sayısı: günde yüzlerce çevrim yapan bir kepçede mafsal pimleri, burçlar ve gövde kaynağı yorulmaya göre değerlendirilir; pim ve burç çifti bakım periyoduna göre seçilir.
- Darbe ve aşınma: çene ucu ve iç yüzey, malzemenin sertliğine ve sıcaklığına göre aşınma sacıyla korunur.
- Bağlantı: vinç kancası, döner askı (rotator) ya da ekskavatör hızlı bağlantısı; her biri farklı yük yolu ve pim ölçüsü demektir.
- Hidrolik devre: debi, basınç, çift etkili silindir, hortum güzergâhı ve kırılmaya karşı koruma; makinenin ek hidrolik hattı yoksa güç ünitesi seçeneği değerlendirilir.
Çelik kesit kontrolleri ilgili tasarım esaslarına göre, kaldırma aksesuarı tasarımı ise kaldırma aksesuarlarına ilişkin EN standartları mantığıyla ele alınır; kaynaklı imalatta TS EN 1090 yaklaşımı izlenir.
Proje aşamaları
- Girdi toplama: makine modeli, erişimdeki kapasite, halat düzeni ya da hidrolik çıkış değerleri, elleçlenecek malzeme ve yığın yoğunluğu, çevrim yoğunluğu, bağlantı ölçüleri.
- Tasarım ve onay: çene geometrisi, gövde ve mafsal yerleşimi, hidrolik şema ya da halat şeması, aşınma astarı planı; imalat onaylanan bu resme göre yürür.
- Kesim ve şekillendirme: gövde ve çene sacları plazma ya da lazer kesimle hazırlanır, çene profilleri bükülür ya da segmentli birleştirilir.
- Talaşlı imalat: pim delikleri, burç yuvaları ve flanş yüzeyleri için talaşlı imalat planlanır; eksen paralellikleri kontrol edilir.
- Kaynaklı montaj: gövde ve çeneler kaynaklanır, aşınma sacları yerleştirilir; pim ve burçlar takılır, hidrolik silindir ve hortumlar bağlanır.
- Yüzey işlemi ve deneme: kumlama, astar ve son kat; çeneler boşta açılıp kapatılarak hareket ve sızdırmazlık kontrol edilir. Yüklü deneme kapsamı teklifte belirlenir.
- Sevkiyat: kepçe kamyon ya da tır ile Türkiye geneline gönderilir; makineye bağlama ve devreye alma desteği ile teslimat koşulları teklifte netleştirilir.
Malzeme ve yüzey işlemi
Gövde ve çene iskeletinde S355JR (TS EN 10025) ya da yüksek mukavemetli ince taneli yapı çeliği kullanılır; yüksek mukavemet aynı dayanımda daha hafif kepçe, dolayısıyla her çevrimde daha fazla yük demektir. Çene uçları ve iç aşınma plakaları 400 ya da 450 HB sınıfı aşınma sacından yapılır; sıcak cürufta sıcaklığa dayanımlı sınıf seçilir. Mafsal pimleri ısıl işlemli alaşımlı çelikten, burçlar bronz ya da sertleştirilmiş çelikten, gresleme kanallı olarak üretilir.
Halatlı ve hidrolik tiplerin karşılaştırması:
| Ölçüt | Halatlı (mekanik) polip kepçe | Hidrolik polip kepçe |
|---|---|---|
| Güç kaynağı | Vincin kapama ve tutma halatları | Ekskavatör ya da vinç hidrolik hattı |
| Makine gereksinimi | İki tamburlu ya da iki halatlı vinç | Ek hidrolik devre çıkışı, yeterli debi ve basınç |
| Çene hareketi | Çeneler birlikte kapanır | Çeneler bağımsız kapanır, kontrollü kavrama |
| Kepçe üstünde donanım | Makara blokları, halat kılavuzları | Silindirler, hortumlar, çoğunlukla rotator |
| Bakım noktaları | Makara yatakları, halat aşınması, pimler | Silindir keçeleri, hortumlar, pimler |
| Sıcak ve tozlu ortam | Uygun, hidrolik devre yok | Hortum ve keçe sıcaklığa göre seçilir |
| Uygun olduğu yer | Liman vinci, çelikhane gezer vinç | Ekskavatör, malzeme elleçleme makinesi |
Yüzey işlemi kumlama sonrası epoksi astar ve poliüretan son kattır; çene ve aşınma yüzeyleri boyanmaz, çalışmayla parlar. Sıcak daldırma galvaniz bu ürün için uygun değildir: mafsal toleransları ve aşınma sacı galvaniz banyosuyla uyuşmaz. Renk çoğunlukla sahada görünürlük için turuncu ya da sarı seçilir.
Standartlar ve yönetmelik
Halatlı tip bir kaldırma aksesuarı, hidrolik tip ise makineye bağlanan değiştirilebilir teçhizat olarak değerlendirilir; tasarım ve işaretleme mantığı kaldırma aksesuarlarına ilişkin EN standartları ile Makine Emniyeti Yönetmeliği çerçevesinde ele alınır. Çelik hesabında Eurocode 3, kaynaklı imalatta TS EN 1090 ve malzemede TS EN 10025 esas alınır. Hangi teknik dosya ve muayene belgelerinin kimin tarafından sağlanacağı sözleşmede netleştirilir. Bu bölüm bilgilendirme amaçlıdır; uygulamaya özgü gereklilikler ilgili yönetmelik maddelerine ve proje şartnamesine göre belirlenir.
Fiyatı etkileyen faktörler
- Hacim, çene sayısı, açık ve kapalı çap
- Tip: halatlı ya da hidrolik; rotator ve hidrolik donanım kapsamı
- Aşınma sacı sınıfı ve kapsamı (yalnız çene ucu ya da tam iç astar)
- Gövde çeliği sınıfı ve buna bağlı ağırlık hedefi
- Pim, burç ve gresleme sistemi seçimi
- Bağlantı tipi ve makineye özel adaptör
- Yüzey işlemi ve renk
- Nakliye mesafesi, yüklü deneme ve devreye alma desteği
Teklif için makine modeli ve kapasitesi, halat düzeni ya da hidrolik çıkış değerleri, elleçlenecek malzeme, hedef hacim ve teslim adresini gönderin; kepçe bu bilgilere göre çizilir.
Projeler
İlgili projeler
Halatlı Polip Kepçe İmalatı
İzmir
Vinç halatıyla çalışan çok çeneli polip kepçe: kesme sac çeneler, makara-halat mekanizması ve değiştirilebilir mafsal parçaları; atölyede monte ve boyalı teslim.
Rehber
İlgili yazılar
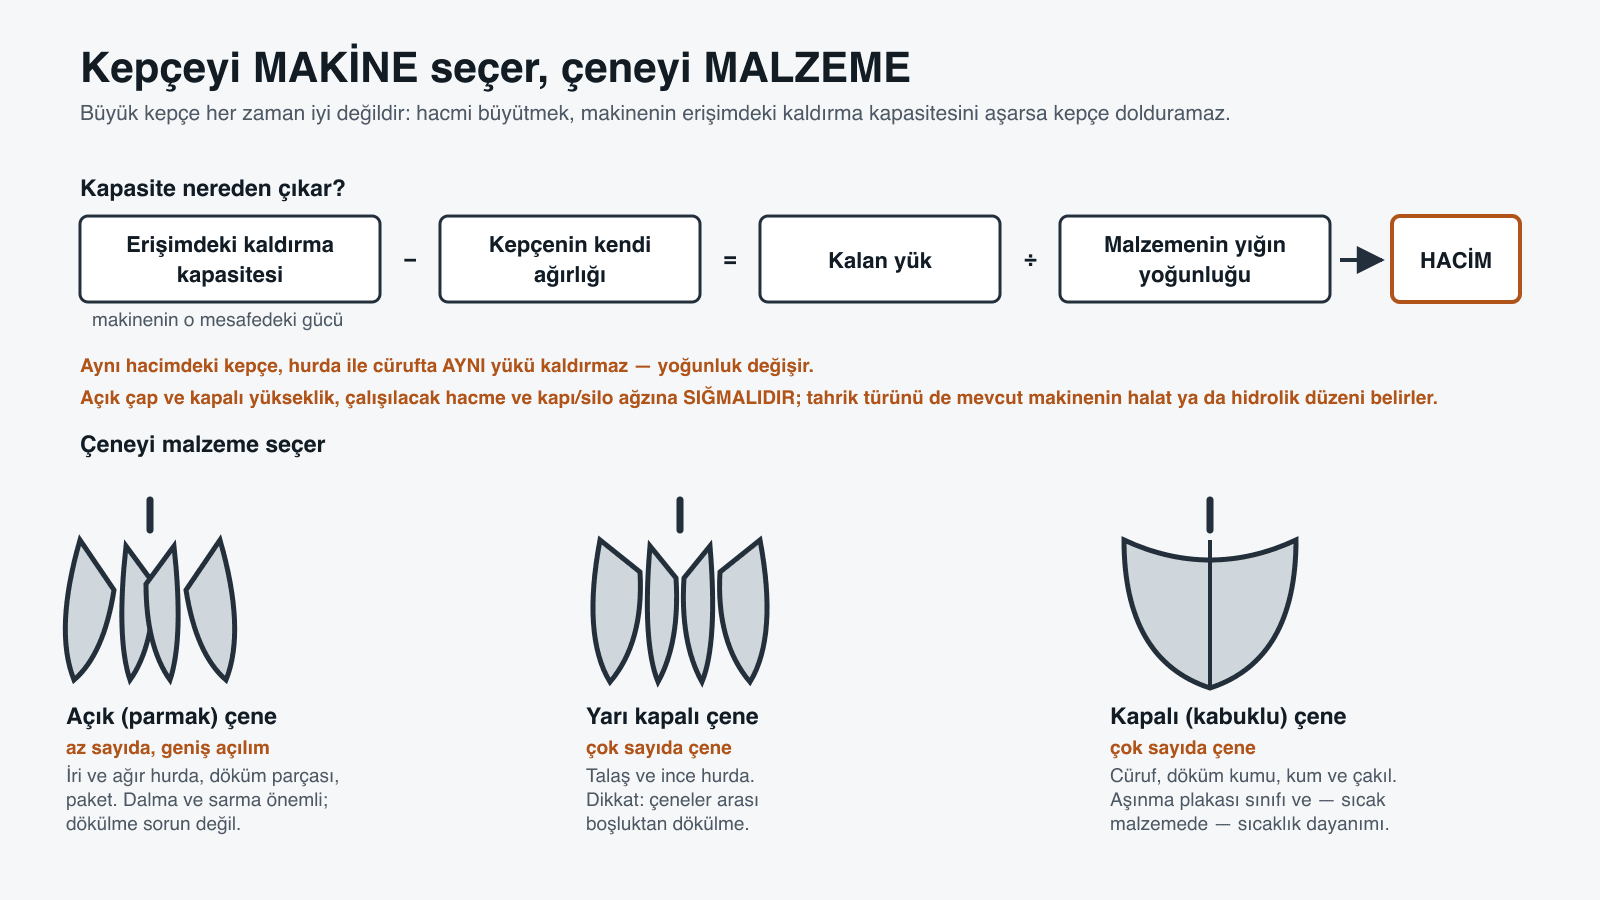
Polip Kepçe Seçimi: Kapasite, Çene Sayısı ve Tahrik Nasıl Belirlenir?
Polip kepçe seçiminde hacim, çene sayısı ve çene tipi, açık çap, halatlı ile hidrolik tahrik, vinç ve ekskavatör uyumu ve aşınma plakası kararları.
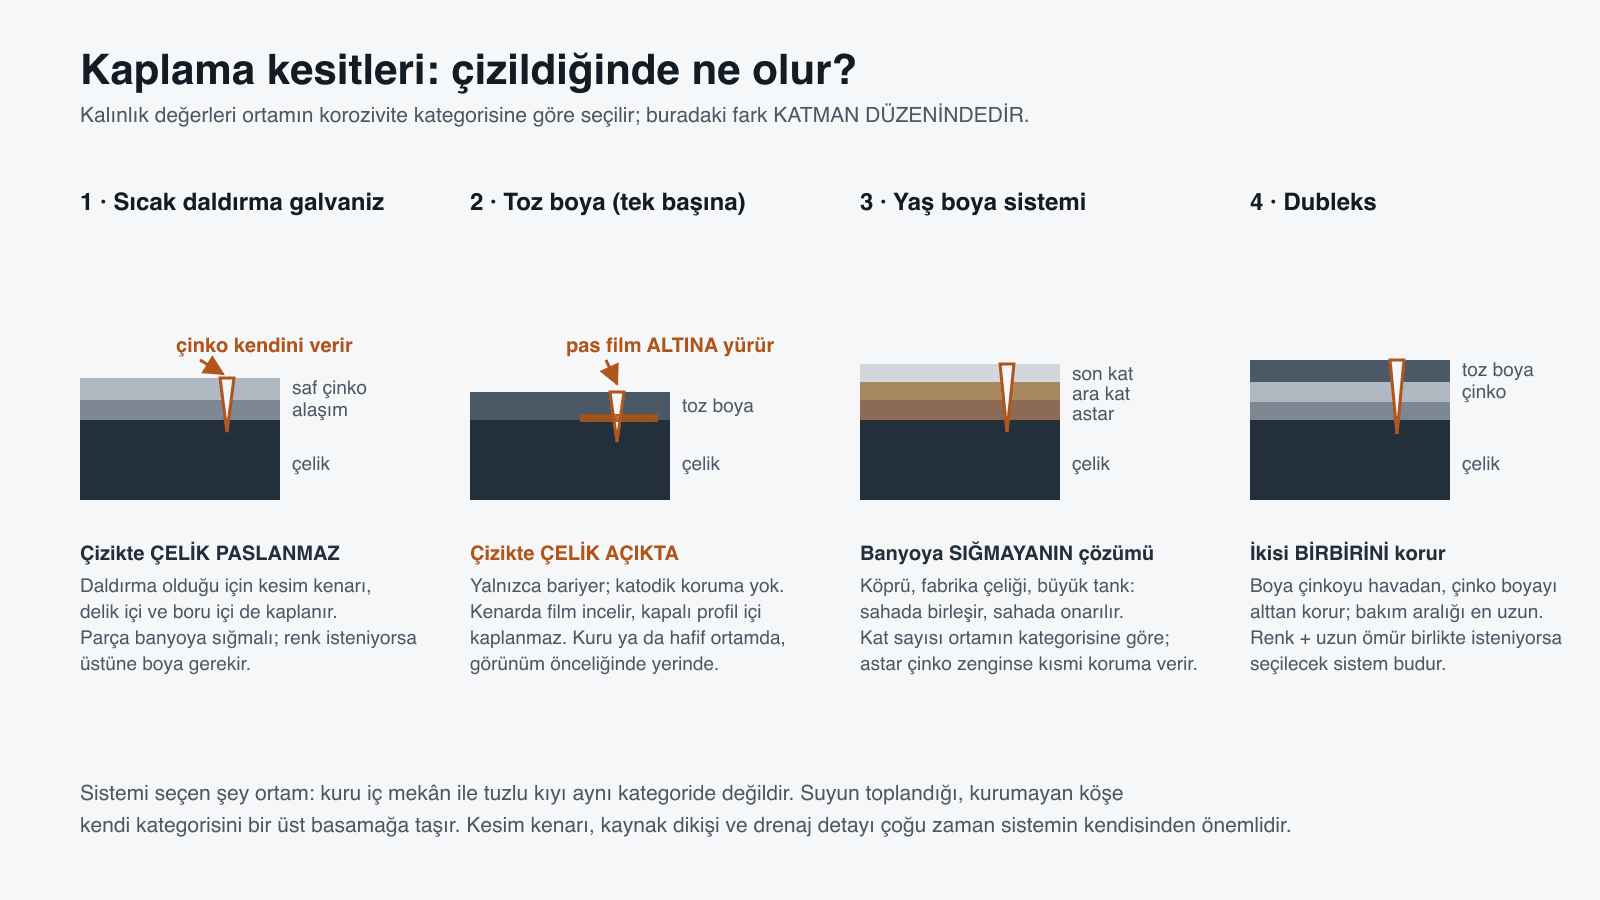
Çelikte Korozyon Önleme: Galvaniz mi Boya mı, Dubleks mi?
Sıcak daldırma galvaniz, toz boya, yaş boya ve dubleks kaplamanın karşılaştırması; EN ISO 12944 korozivite kategorileri, kesim kenarı ve kaynak onarımı, bakım.
Sık sorulan sorular
Halatlı mı hidrolik mi?
Halatlı (mekanik) kepçe vincin iki halat sistemiyle çalışır ve kepçe üzerinde güç kaynağı gerektirmez; hidrolik kepçe ekskavatör ya da vinç hidroliğinden beslenir, çeneleri ayrı ayrı ve kontrollü kapatır. Mevcut makinenizin halat sayısı ve hidrolik çıkışı kararı büyük ölçüde verir.
Kepçe boyutunu neye göre seçiyorsunuz?
Vincin ya da ekskavatörün o erişimdeki kaldırma kapasitesinden kepçenin kendi ağırlığı düşülür; kalan yük, elleçlenecek malzemenin yığın yoğunluğuna bölünerek kepçe hacmi bulunur. Hafif hurda için büyük hacim, cüruf ve kum için küçük hacim çıkar.
Aşınan parçalar değiştirilebilir mi?
Evet. Çene uçları ve iç aşınma plakaları kaynaklı ya da cıvatalı değiştirilebilir parça olarak tasarlanır; mafsal pimleri ve burçları sökülüp yenilenir. Yedek parça listesi imalat resmiyle birlikte verilir.
Kepçe fiyatını ne belirler?
Hacim ve çene sayısı, açık ve kapalı çap, aşınma plakası sınıfı, tip (halatlı ya da hidrolik), rotator ve hidrolik donanım, bağlantı detayı ve yüzey işlemi başlıca kalemlerdir.
Mevcut ekskavatörümüze bağlanır mı?
Bağlantı, makinenin hızlı bağlantı sistemi ya da pim ölçüleri ile hidrolik hat debisi ve basıncına göre tasarlanır. Makine modeli ve bağlantı ölçülerini gönderdiğinizde kepçe ona göre çizilir.
Endüstriyel İmalat
İlgili hizmetler
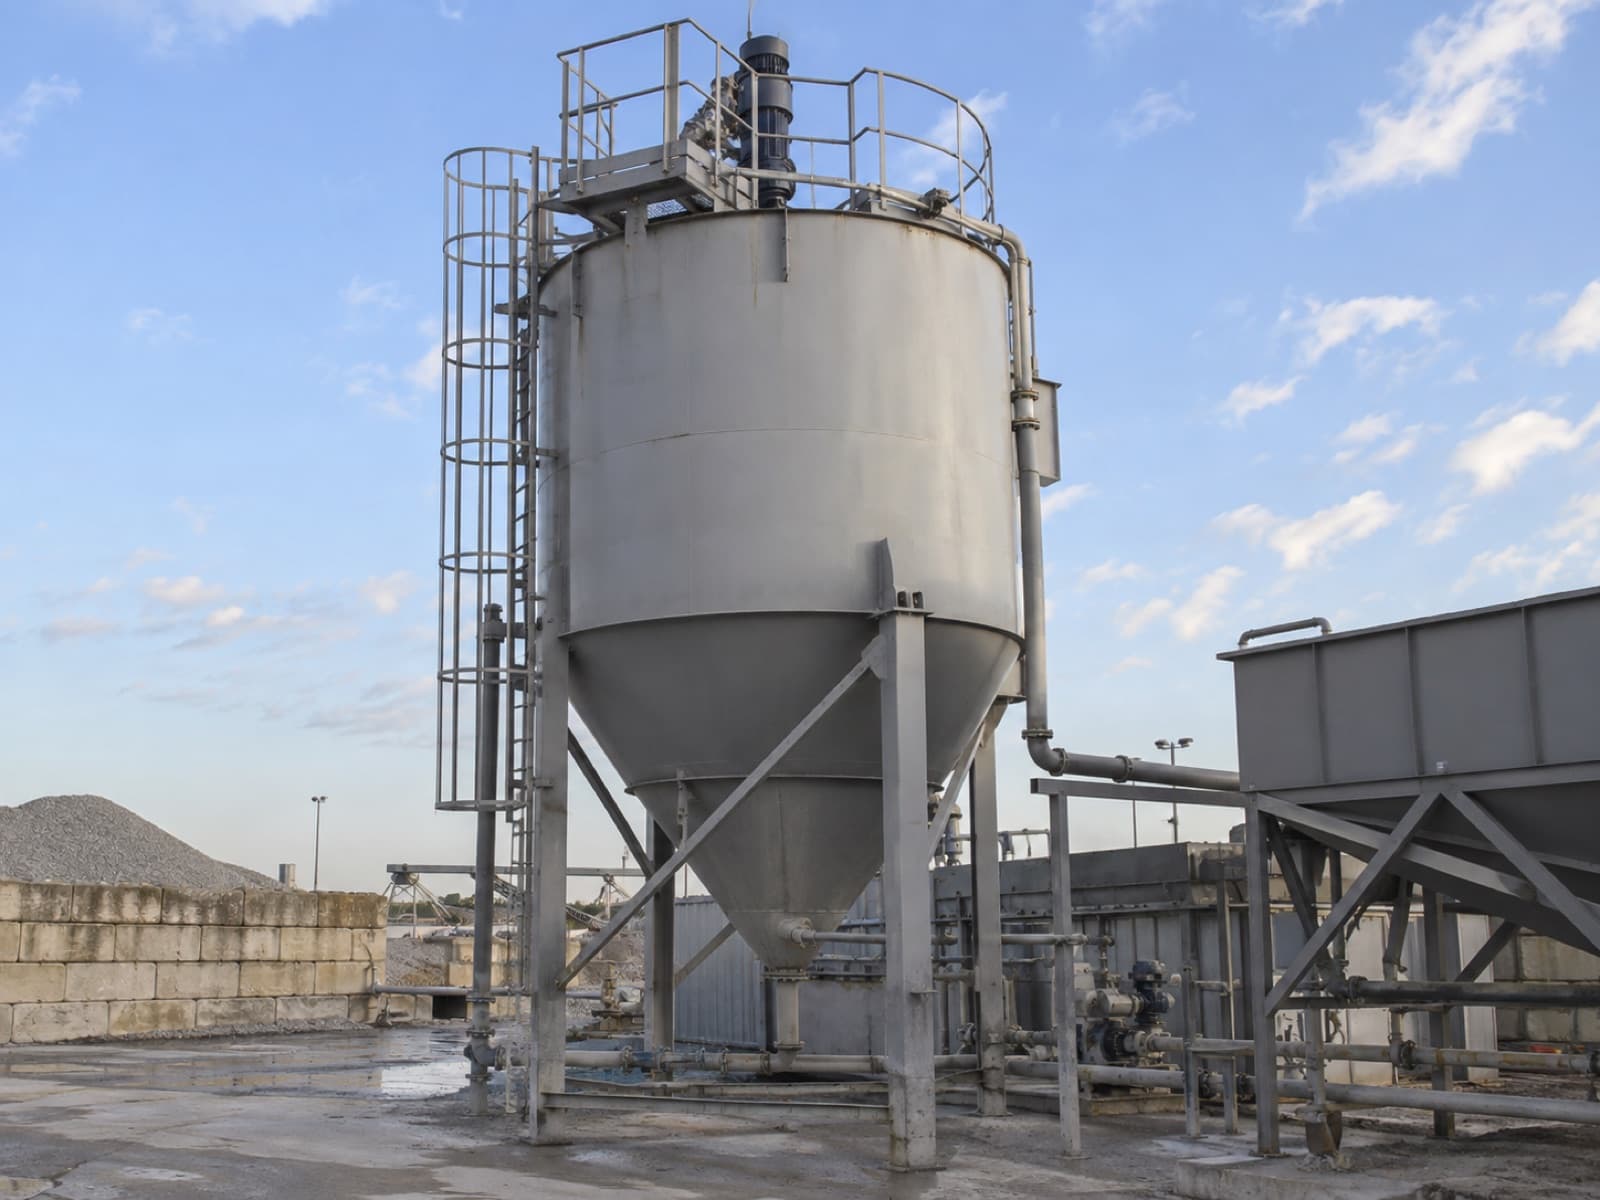
Arıtma Tankı İmalatı
Evsel ve endüstriyel arıtma tesisleri için çelik tank ve havuz imalatı.
Bentonit Tank İmalatı
Zemin şantiyelerinde bentonit çamurunu depolayan ve dinlendiren taşınabilir çelik tanklar.
Beton Kalıbı İmalatı
Prefabrik üreticileri ve müteahhitler için tekrar kullanımlı çelik kalıplar.
Ses ve Gürültü Bariyeri
Yol ve tesis gürültüsünü azaltan panel ve direk sistemleri.