 Niba Çelik
Beton Kalıbı İmalatı
Prefabrik üreticileri ve müteahhitler için tekrar kullanımlı çelik kalıplar.
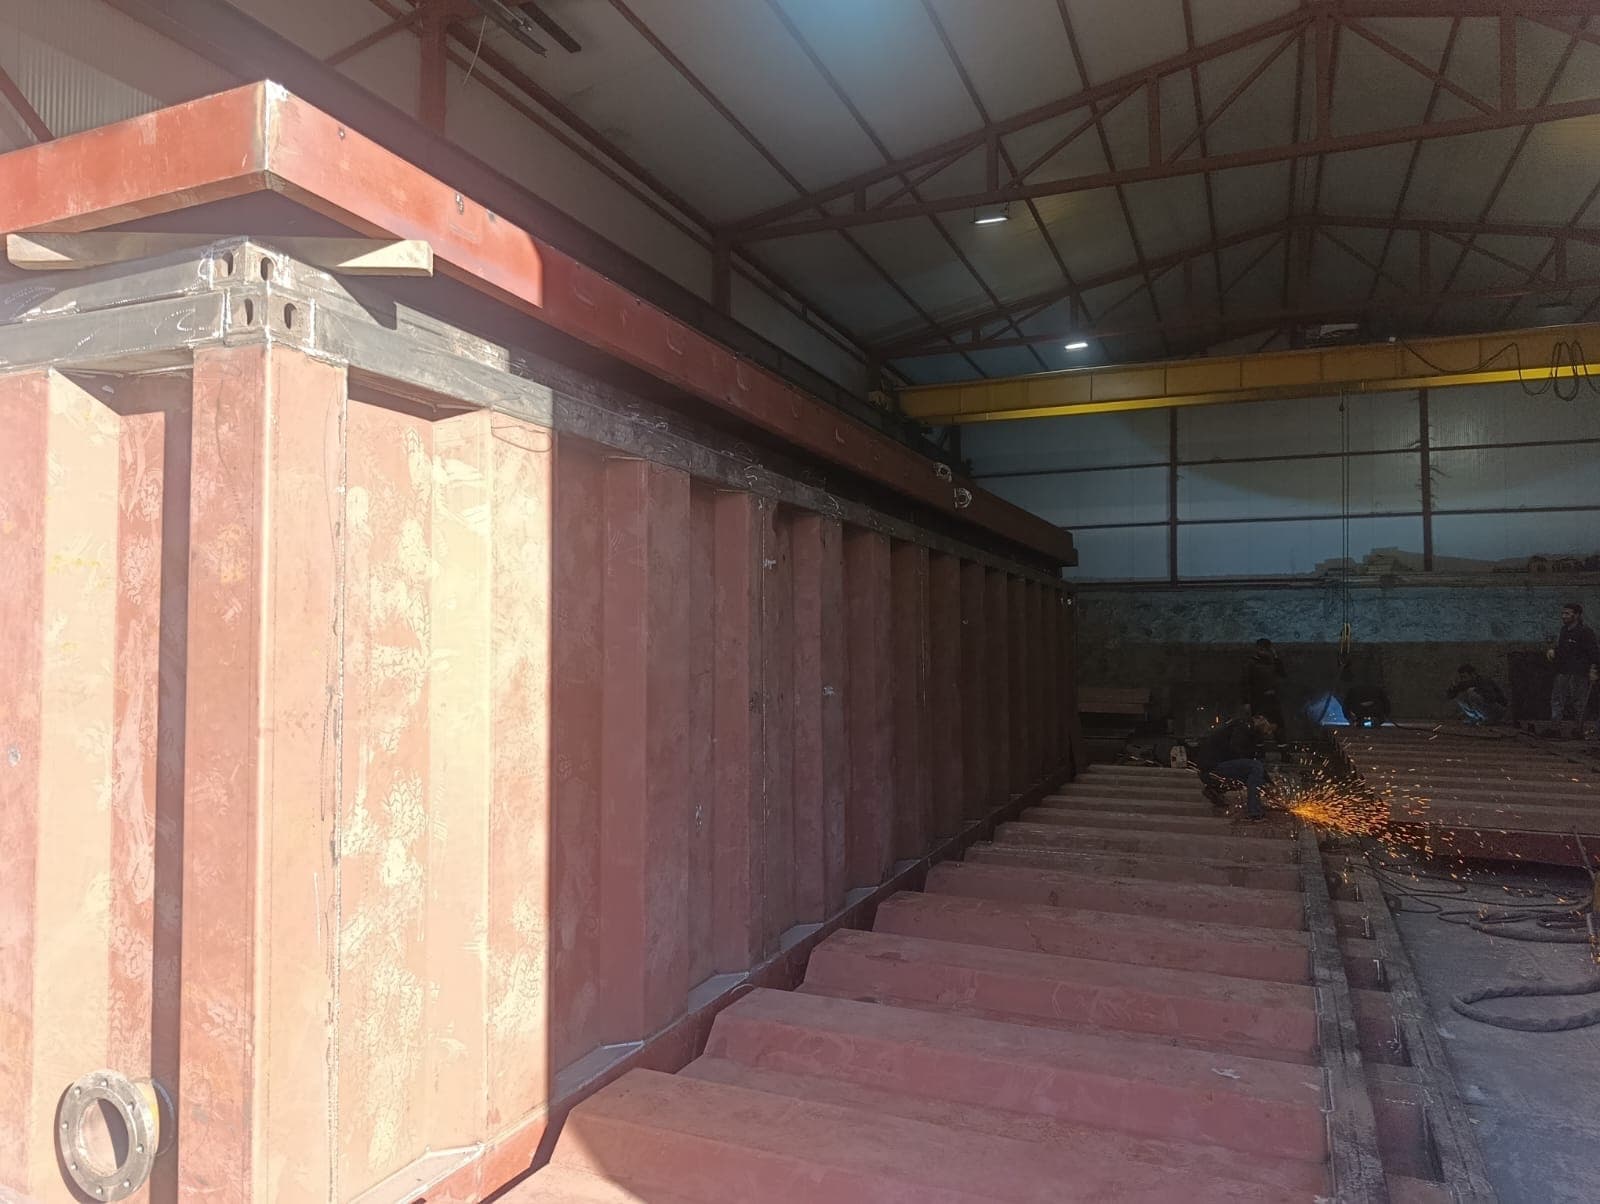
Kullanım alanları
Çelik beton kalıbı, aynı geometrinin çok kez döküleceği ya da yüzey ve ölçü toleransının plywood ile tutulamayacağı işlerde kullanılır. Alıcılar prefabrik beton üreticileri, altyapı ve üstyapı müteahhitleri, beton boru ve menfez üreticileri ile kendi prefabrik hattını kuran inşaat firmalarıdır.
- Prefabrik yapı elemanları: kolon, kiriş, aşık, T ve L kesitli kirişler, boşluklu döşeme ve duvar paneli kalıpları.
- Altyapı elemanları: kutu menfez, büz, rögar ve baca kalıpları; iç ve dış gövde birlikte çalışan çift cidarlı kalıplar.
- Yerinde dökülen perde ve kolon: tekrar kullanımlı panel kalıpları, dairesel ya da poligonal kolon kalıpları.
- Özel geometri: eğri yüzeyli mimari elemanlar, bariyer ve bordür kalıpları, merdiven ve sahanlık kalıpları.
- Yardımcı elemanlar: kalıp masası, kenar profili, ankraj ve kaldırma yuvası bırakıcıları.
Kalıp bir üretim aracıdır: kalıbın kalitesi, ondan çıkan yüzlerce elemanın ölçüsüne ve yüzeyine doğrudan yansır. Bu yüzden imalat resminde toleransların baştan yazılması, malzemeden önce gelir.
Avantajlar ve sınırlar
Çelik kalıbın ana avantajı tekrardır. Sac yüzey su emmez, şişmez ve aşınmaz; kenar profilleri ölçüyü koruduğu için yüzüncü döküm de ilki gibi çıkar. Buharlı kürde şişme ve gevşeme olmaz, vibrasyon enerjisini betona iletir, sıkı conta ile şerbet kaçağı düşer. Menteşeli kanat ve ayar vidası, kalıp sökümünü hızlandırır ve elemanın hasarsız çıkmasını sağlar.
Çelik kalıp her iş için doğru cevap değildir. Çelik kalıbın ilk maliyeti plywood kalıptan yüksektir; tekrar sayısı düşükse yatırım geri dönmez. Ağırdır, taşıma ve döndürme için vinç gerekir. Geometrisi değişen her projede yeniden imalat ister; sık değişen mimari detaylarda ahşap ya da kompozit kalıp daha esnektir. Çok büyük parçalarda gabari kalıbı parçalı yapmaya zorlar ve ek yerleri yüzeyde iz bırakabilir; bu izlerin nerede kabul edilebileceği baştan kararlaştırılır.
Mühendislik yaklaşımı
Kalıbı boyutlandıran yük taze betonun yanal basıncıdır. Bu basınç beton yoğunluğu, dökme hızı, kalıp yüksekliği, betonun kıvamı ve vibrasyon derinliğine bağlıdır; kendiliğinden yerleşen betonda tam hidrostatik basınç kabul edilir. Yüzey sacı bu basıncı takviye profillerine, profiller de kenar çerçevesine ve bağlantı noktalarına aktarır.
Kesiti belirleyen girdiler:
- Basınç ve yükseklik: sac kalınlığı ve takviye aralığı, yüzeyin izin verilen sehimine göre seçilir; sehim doğrudan beton yüzeyinin düzgünlüğü demektir.
- Yüzey sınıfı: görünür brüt beton mu, sıvanacak yüzey mi? Sac kalınlığı, kaynak yöntemi ve yüzey işleme buna göre değişir.
- Tekrar sayısı ve çevrim: günlük döküm sayısı ve hedef ömür, menteşe, pim ve vida gibi hareketli parçaların sınıfını belirler.
- Kür yöntemi: buharlı kürde sıcaklık farkından doğan genleşme kenar bağlantılarında hesaba alınır.
- Taşıma ve döndürme: kalıbın vinçle kaldırılması, masaya bağlanması ve söküm sırasında kanatların açılması ayrı yük durumlarıdır.
- Tolerans: elemanın uzunluk, kesit ve düzlemsellik toleransı kalıbın imalat toleransından daha gevşek olamaz.
Çelik parçaların hesabı Eurocode 3 (EN 1993) esaslarıyla, kaynaklı imalat TS EN 1090 mantığıyla yürütülür. Beton elemanın kendi toleransı ve yüzey sınıfı ise beton uygulama standardı (TS EN 13670) ve proje şartnamesinden gelir.
Proje aşamaları
- Girdi toplama: eleman kesiti ve uzunluğu, döküm sayısı, yüzey sınıfı, kür yöntemi, mevcut masa ya da tezgâh ölçüsü, bağlantı deseni ve vibratör konumu.
- İmalat resmi ve onay: yüzey sacı açınımı, takviye planı, menteşe ve ayar detayları, conta yuvaları, kaldırma noktaları; imalat bu onaylı resme bağlı kalır.
- Kesim ve büküm: sac lazer ya da plazma kesimle hazırlanır, köşe bükümleri, profil boy kesimi ve delikler.
- Kaynaklı montaj: takviye ızgarası önce kurulur, yüzey sacı üzerine kontrollü sırayla kaynaklanır; kaynak çekmesi ölçülüp düzeltilir.
- Yüzey işleme ve ayar: çalışma yüzü taşlama ve gerekirse hassas düzeltme; menteşe, pim ve ayar vidaları takılır, kalıp boş açılıp kapatılarak denenir.
- Yüzey koruması: arka yüz ve dış çerçeve kumlama sonrası astar ve son kat; çalışma yüzü boyanmaz, koruyucu yağ ile korunur.
- Sevkiyat: kalıp kamyon ya da tır ile Türkiye geneline gönderilir; ilk kurulum desteği ve teslimat koşulları teklifte belirlenir.
Malzeme ve yüzey işlemi
Yüzey sacı ve takviyelerde genel yapı çeliği S235JR ya da S355JR (TS EN 10025) kullanılır; yüzey sacında kalınlık seçimi, düzlemsellik ve kaynak çekmesinin kontrolü bakımından mukavemetten daha belirleyicidir. Menteşe pimleri ve ayar vidaları aşınmaya karşı ısıl işlemli alaşımlı çelikten ya da paslanmazdan yapılabilir. Yüzey sınıfı yüksek işlerde kalıp yüzü sacı hadde yüzeyi iyi, çekmesi az bir kalite olarak seçilir.
Kalıp malzemeleri arasındaki temel fark tekrar sayısı ve yüzeyde toplanır:
| Ölçüt | Çelik kalıp | Ahşap ve plywood kalıp |
|---|---|---|
| İlk maliyet | Yüksek | Düşük |
| Tekrar sayısı | Çok yüksek; yüzey ve ölçü korunur | Sınırlı; yüzey her dökümde yıpranır |
| Yüzey kalitesi | Düzgün, gözeneksiz brüt beton | Filmli plywood iyi, tekrarla bozulur |
| Ölçü toleransı | Dar ve sabit | Nem ve tekrarla açılır |
| Geometri değişikliği | Yeniden imalat gerekir | Sahada kolay değişir |
| Buharlı kür ve vibrasyon | Sorunsuz | Şişme ve gevşeme riski |
| Ağırlık ve taşıma | Ağır, vinç gerekir | Hafif, elle taşınabilir |
| Uygun olduğu yer | Prefabrik seri üretim, standart altyapı elemanı | Az tekrarlı yerinde döküm, özel tek seferlik detay |
Çalışma yüzü boyanmaz: boya beton yüzeyine geçer ve kalıp yağıyla uyumsuz olabilir. Bu yüz ilk kullanıma kadar koruyucu yağ ile, kullanım sırasında kalıp ayırıcı ile korunur. Arka yüz, çerçeve ve hareketli aksam ise kumlama sonrası epoksi astar ve son kat boya ile bitirilir. Sıcak daldırma galvaniz kalıp gövdesi için tipik değildir; ince sac yüzeyde galvaniz banyosu deformasyon riski taşır ve çalışma yüzünde istenmez.
Standartlar ve yönetmelik
Çelik kalıbın kaynaklı imalatı TS EN 1090, malzemesi TS EN 10025 esaslarına göre ele alınır. Kalıptan çıkacak beton elemanın toleransları ve yüzey sınıfı TS EN 13670 ile prefabrik ürünün kendi standardında tanımlanır; kalıp bu toleransı sağlayacak biçimde tasarlanır. Bu bölüm bilgilendirme amaçlıdır; projeye özgü tolerans ve yüzey gereklilikleri ilgili standart maddelerine ve şartnameye göre belirlenir.
Fiyatı etkileyen faktörler
- Eleman boyutu, kesit karmaşıklığı ve kalıp adedi
- Yüzey sınıfı (brüt beton ya da sıvanacak yüzey) ve buna bağlı sac kalınlığı, taşlama kapsamı
- Beklenen tekrar sayısı; menteşe, pim ve vida sınıfı
- Hareketli kanat, ayar mekanizması ve conta detayı
- Mevcut masa ya da tezgâha bağlantı gereksinimi
- Yüzey koruması kapsamı
- Nakliye mesafesi ve parça boyutu
- İlk kurulum desteğinin kapsamda olup olmaması
Teklif için eleman kesit çizimi ya da mimari detayı, planlanan döküm sayısı, yüzey sınıfı beklentisi, mevcut tezgâh ölçüleri ve teslim adresini gönderin; kalan girdileri birlikte netleştiririz.
Rehber
İlgili yazılar
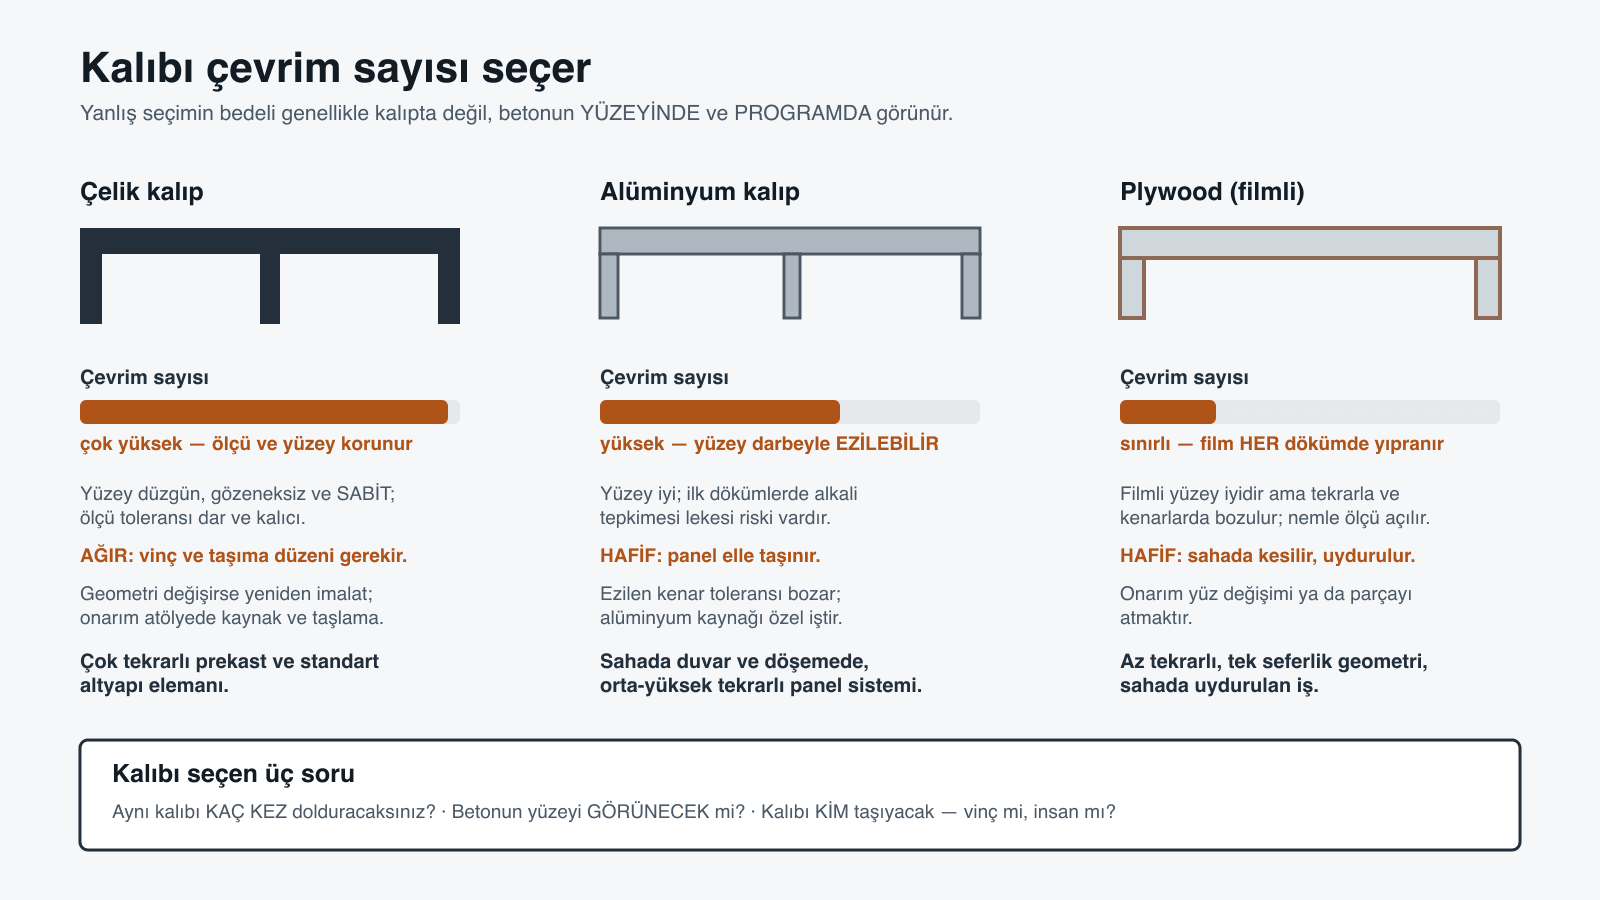
Beton Kalıbı Türleri: Çelik, Alüminyum, Plywood Hangi İşte?
Çelik, alüminyum ve plywood beton kalıbının çevrim sayısı, yüzey kalitesi, ağırlık, vinç ihtiyacı ve onarım karşılaştırması; prekast ve saha için seçim.
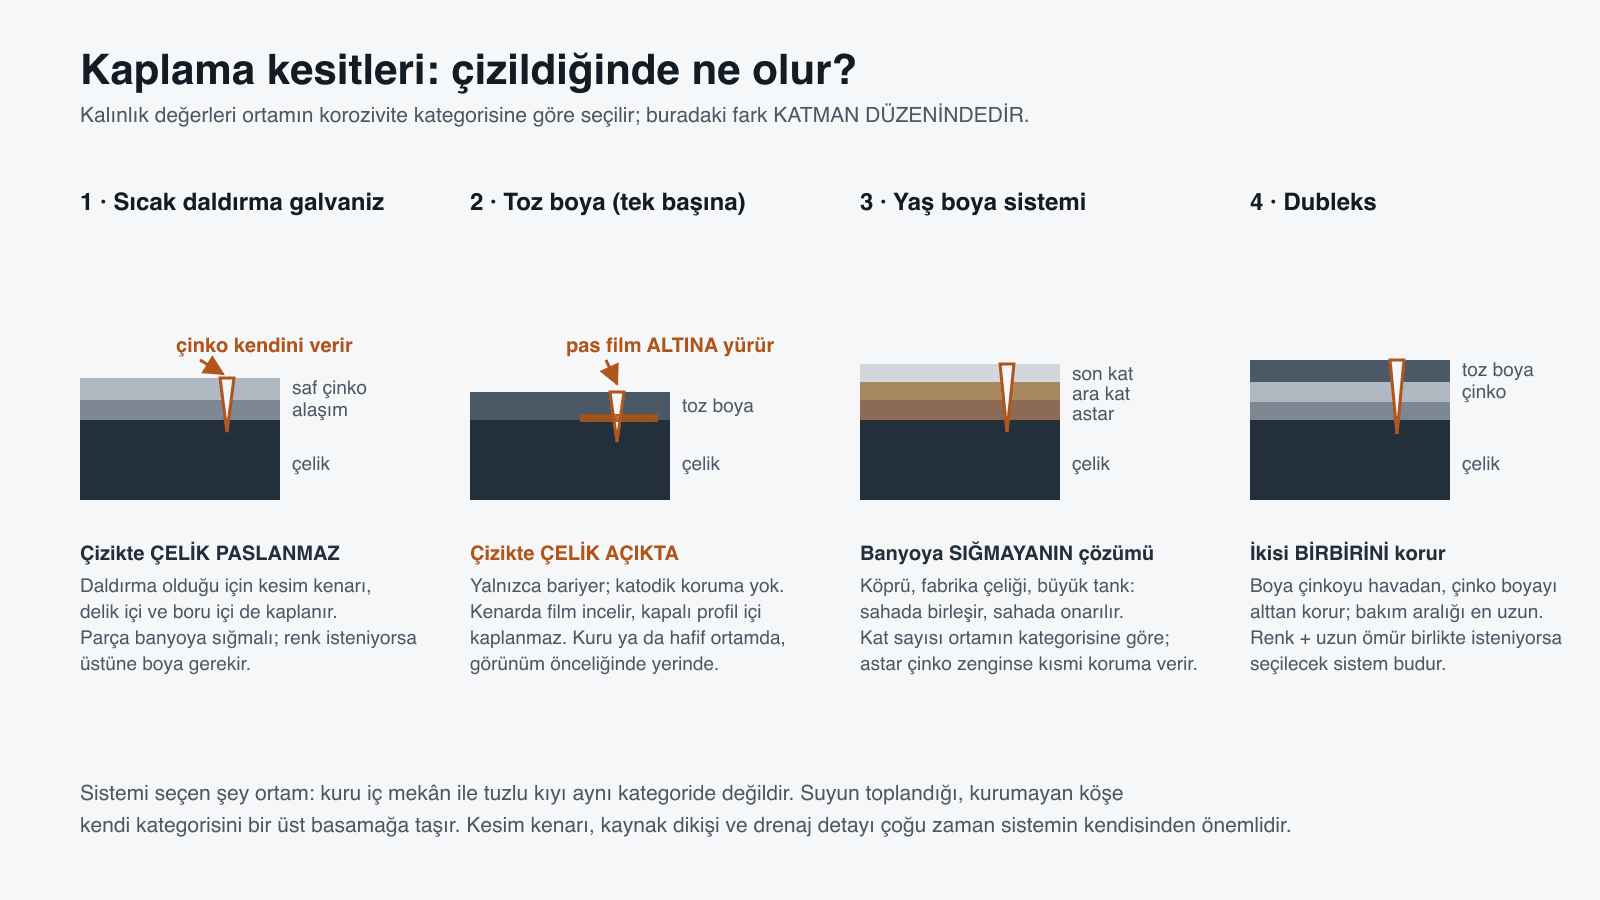
Çelikte Korozyon Önleme: Galvaniz mi Boya mı, Dubleks mi?
Sıcak daldırma galvaniz, toz boya, yaş boya ve dubleks kaplamanın karşılaştırması; EN ISO 12944 korozivite kategorileri, kesim kenarı ve kaynak onarımı, bakım.
Sık sorulan sorular
Çelik kalıbın ahşap ya da plywood kalıba göre farkı ne?
Çelik kalıp çok sayıda dökümde ölçüsünü ve yüzey kalitesini korur, buharlı küre dayanır ve vibrasyonda şekil değiştirmez. Tekrar sayısı yüksek prefabrik üretimde ve düzgün brüt beton istenen işlerde tercih edilir; az tekrarlı, sık değişen geometride plywood daha ekonomiktir.
Kalıp yüzeyinde brüt beton kalitesi nasıl sağlanır?
Yüzey sacı arka takviyeye kontrollü kaynakla bağlanır, kaynak çekmesi düzeltilir ve gerekirse yüzey taşlanır. Sac ek yerleri çalışma yüzünde görünmeyecek biçimde planlanır; birleşim yerlerinde conta ile şerbet kaçağı engellenir.
Kalıp mevcut prefabrik masamıza ya da titreşim tezgâhımıza uyar mı?
Evet. Masa ölçüsü, mıknatıs ya da cıvata bağlantı deseni ve vibratör konumları imalat resmine işlenir; kalıp tabanı ve kenar profilleri o tezgâha göre üretilir.
Ölçü ayarı yapılabilir kalıp mümkün mü?
Kolon, kiriş ve panel kalıplarında kenarlar hareketli yapılır; ayar vidası ya da kademeli delik ile uzunluk ve kesit belirli aralıkta değiştirilir. Hangi ölçülerin sabit, hangilerinin ayarlanabilir olacağı üretim programına göre kararlaştırılır.
Kalıp bakımı nasıl yapılır?
Her dökümden sonra yüzey temizlenir, kalıp yağı sürülür; menteşe ve ayar vidaları greslenir. Uzun süre bekleyecek kalıbın çalışma yüzü koruyucu yağla, arka yüzü boya ile korunur.
Endüstriyel İmalat
İlgili hizmetler
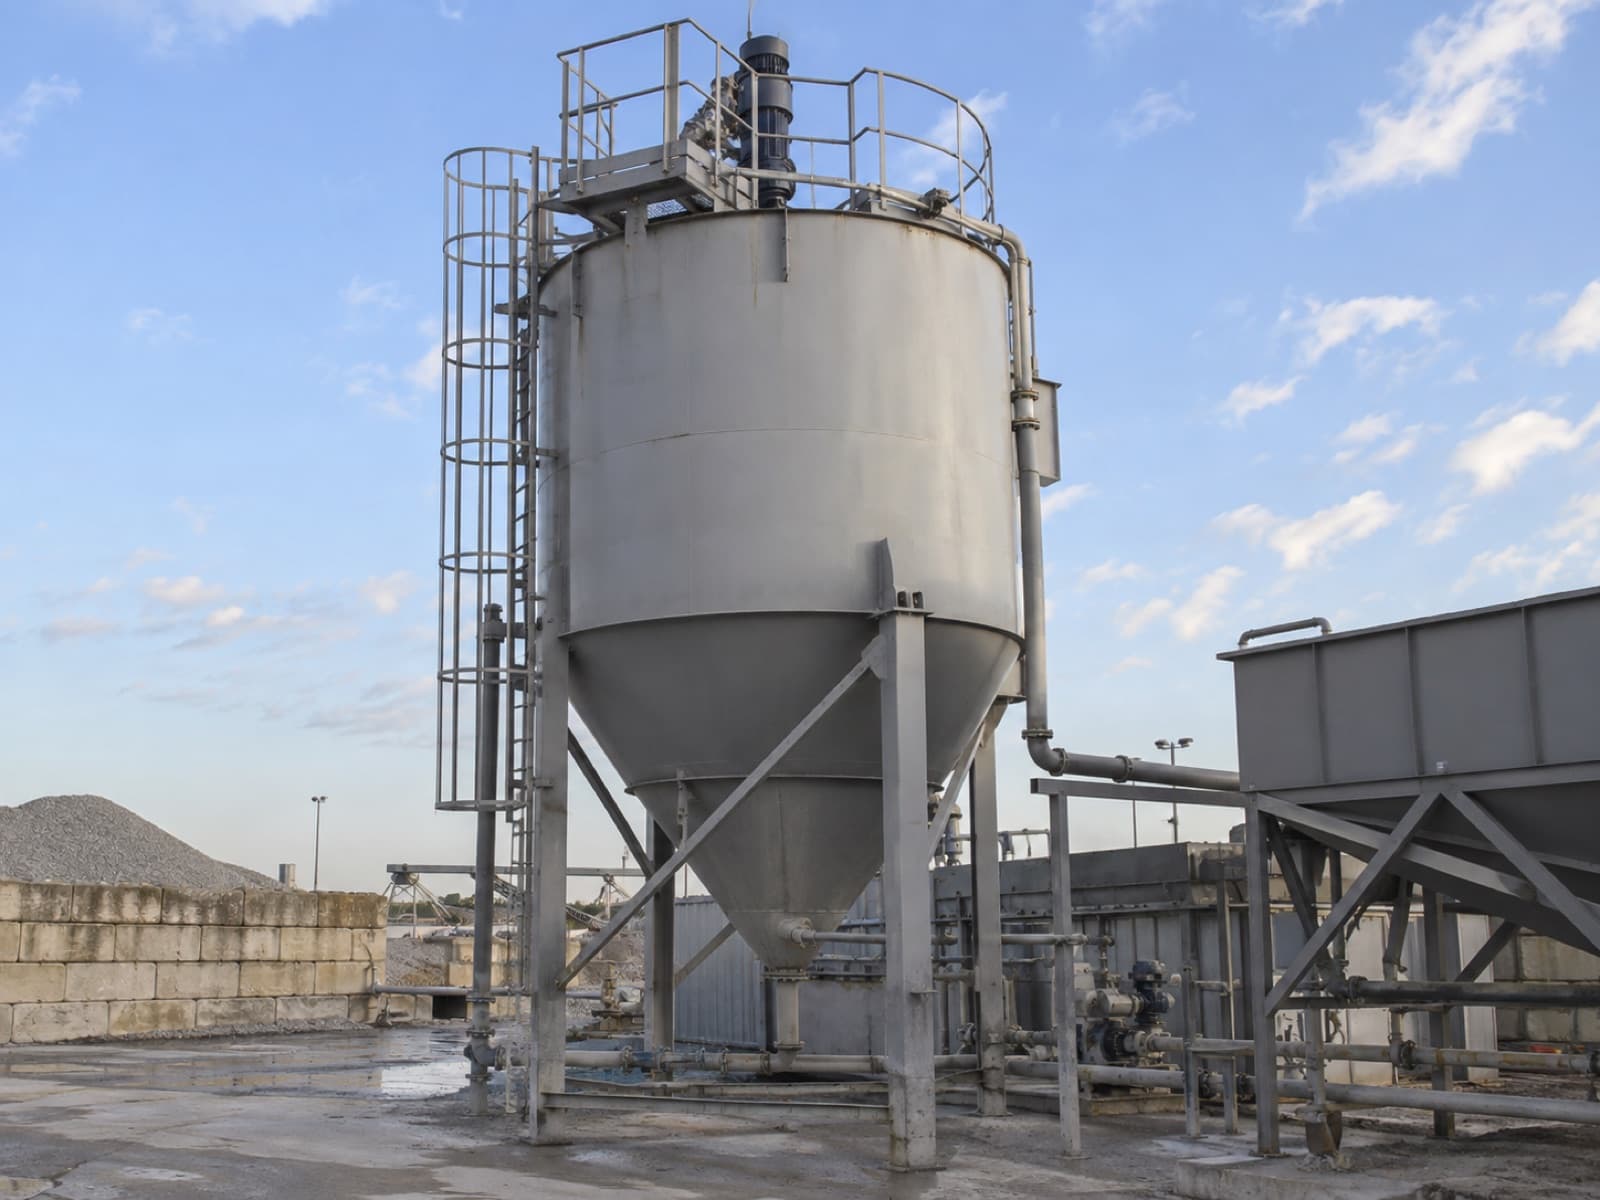
Arıtma Tankı İmalatı
Evsel ve endüstriyel arıtma tesisleri için çelik tank ve havuz imalatı.
Bentonit Tank İmalatı
Zemin şantiyelerinde bentonit çamurunu depolayan ve dinlendiren taşınabilir çelik tanklar.
Polip Kepçe
Hurda, cüruf ve dökme malzeme elleçlemek için çok çeneli kepçeler.
Ses ve Gürültü Bariyeri
Yol ve tesis gürültüsünü azaltan panel ve direk sistemleri.